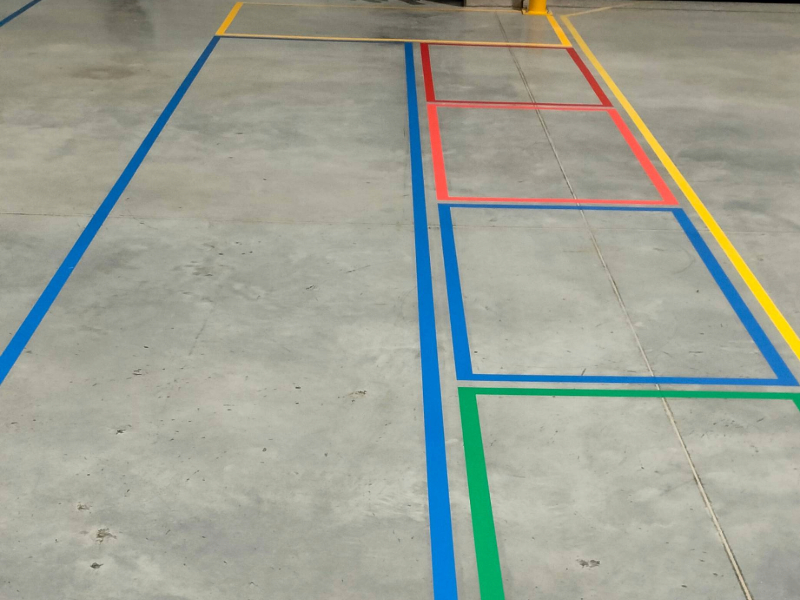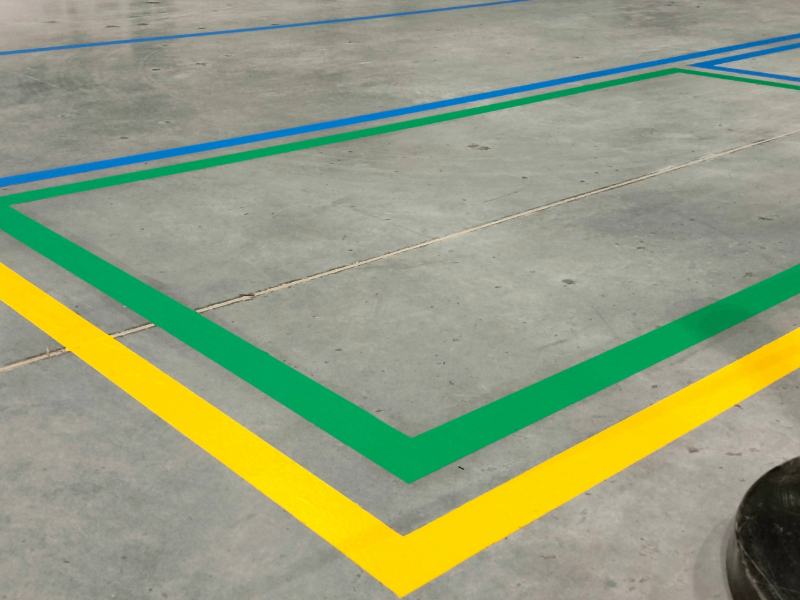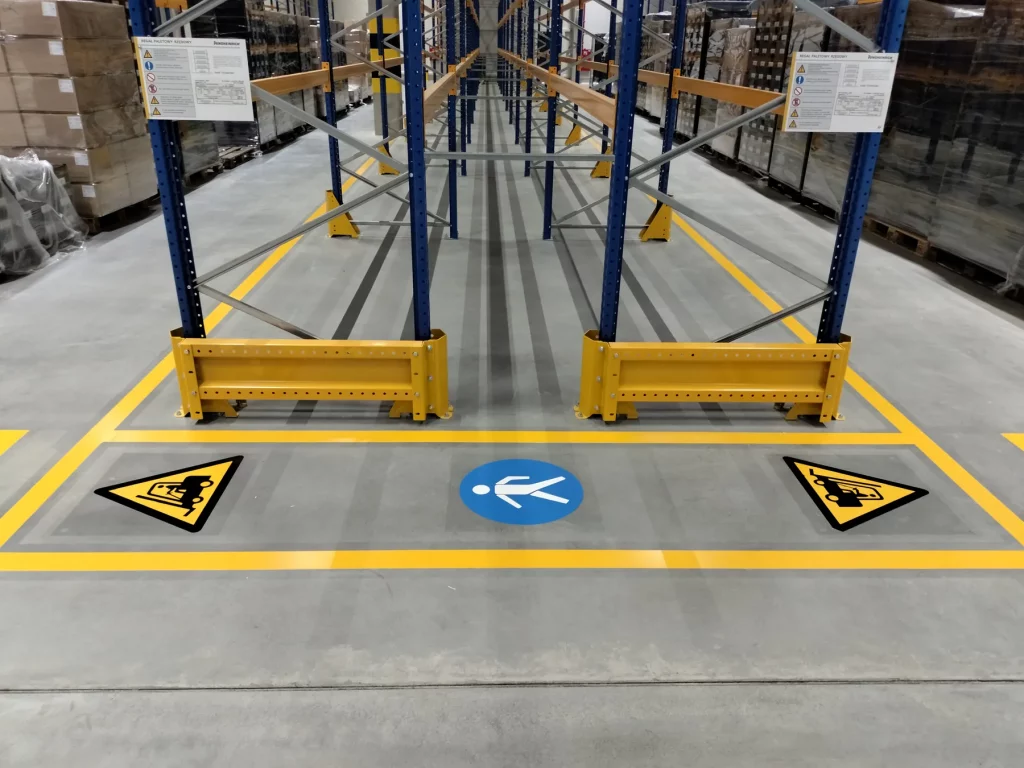
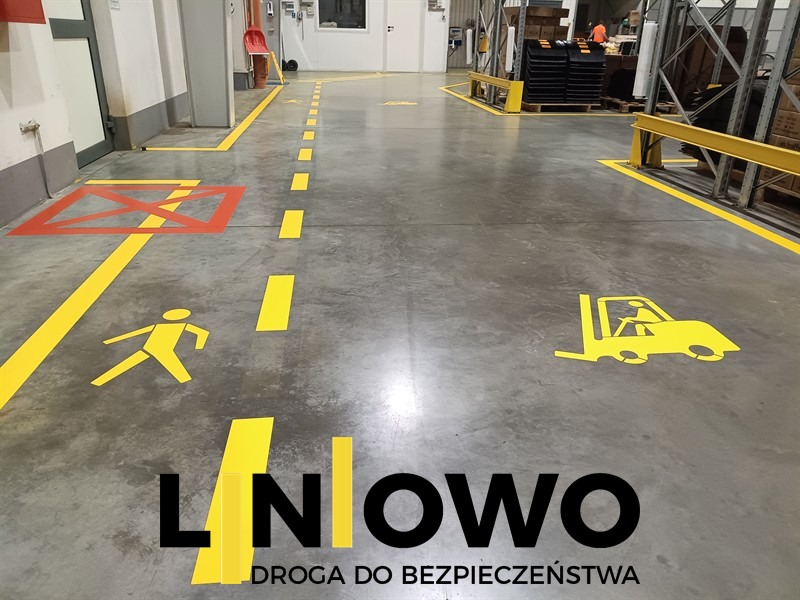
Oznakowanie 5S w magazynie i na produkcji: strefy, pola paletowe i audyt
Paleta czekająca „tylko przez chwilę” przy maszynie, wózek pozostawiony na przejściu i pojemnik z detalami bez jednoznacznego statusu mają wspólną przyczynę: organizacja przestrzeni nie określa wystarczająco jasno, co powinno się w niej znajdować. Samo namalowanie prostokątów na posadzce tego problemu nie rozwiązuje. Skuteczne oznakowanie 5S łączy lokalizację z przeznaczeniem, dopuszczalną ilością, czasem przebywania i odpowiedzialnością za dany obszar.
Dobrze zaprojektowany system pozwala szybko rozpoznać stan prawidłowy i zauważyć odstępstwo. Operator widzi, gdzie odłożyć narzędzie. Magazynier wie, czy wolno dostawić kolejną paletę. Lider zmiany dostrzega przepełniony bufor, zanim materiał zajmie drogę transportową. Dział jakości może ustalić, czy wyrób oczekuje na ocenę, czy został już odrzucony. Oznakowanie magazynu i oznakowanie hal produkcyjnych stają się wtedy częścią sterowania codzienną pracą.
Poniżej przedstawiamy sposób opracowania takiego systemu: od analizy przepływu materiałów, przez standard pól i stanowisk, po utrzymanie oznaczeń i pomiar efektów. Osobne miejsce zajmują odboje oraz bariery, które uzupełniają komunikaty wizualne tam, gdzie infrastruktura wymaga fizycznej ochrony.
Spis treści
- Jaką funkcję pełni oznakowanie w metodzie 5S
- Zacznij od przepływu pracy i rzeczywistych problemów
- Standard zakładowy musi rozdzielać lokalizację i status
- Kolory 5S i oznakowanie bezpieczeństwa
- Pola paletowe projektuje się dla ładunku i sposobu obsługi
- Strefy buforowe wymagają limitu ilości i czasu
- Stanowiska produkcyjne i miejsca odkładcze przy maszynach
- Narzędzia i przyrządy potrzebują adresu oraz reguły zwrotu
- Odpady i puste opakowania wymagają oddzielnych zasad
- Produkty niezgodne i kwarantanna jakościowa
- Wyposażenie mobilne musi mieć miejsce powrotu
- Jak zapisać czytelny standard zakładowy
- Farba czy taśma oraz przygotowanie posadzki
- Jak odebrać wykonane oznakowanie
- Dobór odbojów i barier do rzeczywistego scenariusza kolizji
- Montaż odbojów w magazynie wymaga sprawdzenia podłoża
- Wdrożenie warto zacząć od reprezentatywnego obszaru
- Utrzymanie oznakowania jest częścią codziennej pracy
- Audyt 5S i skuteczne działania korygujące
- Jak mierzyć wpływ oznakowania 5S na wyniki procesu
- Przykład modelowy uporządkowania obszaru przy linii
- Najczęstsze błędy przy organizowaniu stref
- Jak przygotować zakres prac z Liniowo
- Źródła merytoryczne
Jaką funkcję pełni oznakowanie w metodzie 5S
Metoda 5S obejmuje selekcję, systematykę, sprzątanie, standaryzację i utrzymanie przyjętych zasad. Oznaczenia wspierają przede wszystkim systematykę oraz standaryzację, ale mają znaczenie w całym cyklu. Pomagają identyfikować przedmioty wymagające decyzji, wskazują miejsca przechowywania, ułatwiają kontrolę czystości i pokazują, czy stanowisko odpowiada ustalonemu wzorcowi. Taki sposób rozumienia 5S opisuje m.in. amerykańska Agencja Ochrony Środowiska EPA. [1]
Przed rozpoczęciem znakowania trzeba jednak przeprowadzić selekcję. Wyznaczenie estetycznego miejsca dla zapasu nieużywanych uchwytów albo uszkodzonego wyposażenia jedynie utrwala zbędne przedmioty na stanowisku. Najpierw należy ustalić, które rzeczy są potrzebne, w jakiej liczbie i z jaką częstotliwością. Dopiero potem można zaprojektować ich lokalizacje.
Jednostką dobrze opracowanego standardu jest miejsce z określoną zasadą użytkowania. Przykładowo pole „BUF-02” powinno mówić więcej niż „tu stoją palety”. Potrzebna jest informacja, jaki materiał może tu trafić, ile jednostek mieści strefa, według jakiej kolejności są pobierane i kto reaguje, gdy brakuje miejsca.
Warto przyjąć prosty sprawdzian: osoba przeszkolona w standardzie zakładowym powinna po spojrzeniu na lokalizację umieć rozpoznać jej funkcję i zauważyć nieprawidłowość bez pytania doświadczonego współpracownika. Jeżeli interpretacja zależy od pamięci konkretnej osoby, system nadal wymaga dopracowania.
Zacznij od przepływu pracy i rzeczywistych problemów
Projektowanie oznaczeń należy rozpocząć na hali, podczas normalnej pracy. Rzut budynku pokazuje geometrię, ale nie ujawnia wszystkich zwyczajów: odkładania pustych opakowań przy bramie, cofania wózków przy kompletacji czy odkładania przyrządów na sąsiednim stanowisku. Obserwacje powinny objąć reprezentatywne zmiany i okresy zwiększonego obciążenia.
Na planie warto zaznaczyć miejsca dostaw, pobierania, kontroli, oczekiwania i odbioru. Następnie prześledzić drogę materiału od wejścia do wyjścia oraz ruch operatorów, transportu wewnętrznego i służb utrzymania ruchu. Szczególnej uwagi wymagają punkty, w których te strumienie się przecinają. To tam nowe pole odkładcze może poprawić organizację jednego stanowiska, a jednocześnie utrudnić pracę całego obszaru.
Przydatne pytania podczas przeglądu to:
- Gdzie materiał zatrzymuje się bez określonego terminu odbioru?
- Które przedmioty są najczęściej szukane lub odkładane poza wyznaczone miejsce?
- Gdzie ładunki ograniczają widoczność albo dostęp do wyposażenia?
- Kiedy bufor się przepełnia i co dzieje się z kolejną dostawą?
- Jakie tymczasowe rozwiązania utrzymują się od wielu miesięcy?
- Które oznaczenia są sprzeczne, nieaktualne lub niewidoczne po ustawieniu palet?
W projekcie powinny uczestniczyć osoby odpowiedzialne za produkcję, logistykę, jakość, BHP i utrzymanie ruchu, a także operatorzy korzystający z miejsc odkładczych. Właściciel procesu określa funkcję i pojemność strefy. Specjaliści bezpieczeństwa oceniają jej relację z ruchem i zagrożeniami. Wykonawca przekłada uzgodnienia na czytelne, możliwe do wykonania oznaczenia.
Takie przygotowanie można powiązać z usługą projektowania oznakowania Liniowo, obejmującą audyt obiektu, projekt z wizualizacją oraz dokumentację. Plan wykonawczy warto oprzeć na zatwierdzonych zasadach organizacji pracy, aby linie i tablice od początku odpowiadały rzeczywistemu procesowi.
Jak odróżnić problem oznakowania od problemu procesu
Podczas obchodu trzeba oddzielić obserwację od przypuszczenia o jej przyczynie. Paleta poza polem jest obserwacją. Stwierdzenie, że operator zignorował standard, wymaga sprawdzenia, czy pole było dostępne, miało odpowiedni wymiar i dopuszczało ten materiał. Podobnie brak narzędzia może wynikać z niewłaściwego zwrotu, ale również z zaplanowanego korzystania z jednego zestawu przez dwa stanowiska w tym samym czasie.
Poniższa tabela pomaga postawić hipotezę i wybrać dane potrzebne przed zmianą oznaczeń. To propozycja diagnostyczna, a nie automatyczne rozpoznanie przyczyny.
| Obserwowany problem | Co sprawdzić w procesie | Możliwa odpowiedź projektowa |
|---|---|---|
| Palety regularnie stoją poza polem | Dostępność miejsc, gabaryty i porę dostaw | Korekta pojemności lub rytmu dostaw po analizie |
| Materiał trafia do złej lokalizacji | Podobieństwo adresów i moment ich odczytu | Rozróżnienie kodów i lepsza widoczność przy dojeździe |
| Wózek nie wraca na parking | Odległość od ostatniej operacji i liczba użytkowników | Zmiana położenia parkingu lub zasad przekazania |
| Najstarsza partia pozostaje w buforze | Fizyczny dostęp do niej i regułę kolejności | Przebudowa toru pobierania lub sposobu identyfikacji |
| Linie szybko znikają w jednym punkcie | Skręcanie, przesuwanie ładunku i sposób mycia | Korekta eksploatacji oraz dobór technologii dla tego miejsca |
Przed zatwierdzeniem rozwiązania warto wskazać, po czym będzie można poznać poprawę. Jeżeli problemem jest wybór błędnego pola, należy obserwować poprawność odkładania. Sama poprawa wyglądu linii nie potwierdzi usunięcia tej pomyłki.
Standard zakładowy musi rozdzielać lokalizację i status
Najpierw ustal hierarchię przestrzeni
Przed szczegółowym rozmieszczeniem pól należy rozdzielić trzy warstwy projektu. Pierwsza obejmuje przestrzeń konieczną dla bezpieczeństwa, komunikacji i dostępu do urządzeń. Druga dotyczy przebiegu procesu: dostaw, kolejnych operacji, kontroli oraz odbioru. Trzecia wyznacza konkretne miejsca materiałów i wyposażenia. Jeśli projekt powstaje w odwrotnej kolejności, łatwo dopasować drogi do przypadkowo rozstawionych palet.
Na planie roboczym warto oddzielnie pokazać obrys przedmiotu, przestrzeń potrzebną do jego obsługi i obszar, który musi pozostać wolny. Te powierzchnie mogą mieć różne funkcje, nawet gdy na pustej hali wyglądają podobnie. Przykładowo miejsce postoju wózka nie powinno obejmować przestrzeni otwierania drzwi, a pole materiałowe nie może zajmować obszaru niezbędnego do obsługi szafy sterowniczej.
Pojemność użytkową strefy należy obliczać dopiero po uwzględnieniu takich ograniczeń. Podzielenie dostępnych metrów kwadratowych przez powierzchnię palety daje wynik geometryczny, który może być niemożliwy do wykorzystania operacyjnie. Ostateczny układ musi umożliwiać również pobranie, kontrolę, obsługę i bezpieczne opuszczenie lokalizacji.
Adres pozostaje stały a status zmienia się w procesie
Lokalizacja odpowiada na pytanie, gdzie znajduje się przedmiot. Status mówi, co wolno z nim zrobić. To rozróżnienie ma duże znaczenie w magazynie i na produkcji. Paleta ustawiona w miejscu przeznaczonym dla wyrobów gotowych nie staje się przez to automatycznie dopuszczona do wysyłki.
Oznaczenie trwałe powinno opisywać funkcję miejsca: jego identyfikator, granice, pojemność i reguły użytkowania. Informacje zmienne, takie jak numer partii, zlecenie, wynik kontroli czy czas przyjęcia, należy przypisać do konkretnego ładunku, pojemnika albo zadania. W praktyce służą do tego etykiety, karty statusu, terminale lub odpowiednie pola w systemie informatycznym.
Przykładowy adres „MAG-A-BUF-03” może identyfikować bufor w strefie A. Nie powinien kodować w swojej nazwie bieżącej decyzji jakościowej. Jeżeli materiał zostanie zablokowany, adres pozostaje adresem, a status zmienia się w sposób kontrolowany. Ogranicza to ryzyko, że przestawienie palety zostanie błędnie uznane za jej zwolnienie.
Ten sam identyfikator lokalizacji warto stosować na posadzce, tablicy, planie zakładu i w systemie WMS lub ERP, jeśli zakład z nich korzysta. Kod kreskowy czy QR może przyspieszyć obsługę, lecz obok niego powinien pozostać czytelny dla człowieka opis. Użytkownik musi rozumieć funkcję strefy również wtedy, gdy skaner jest niedostępny.
Powiązanie oznakowania z WMS i identyfikacją jednostek
W systemie magazynowym trzeba rozróżnić adres miejsca, identyfikator jednostki logistycznej, indeks materiału i numer partii. Te informacje odpowiadają na różne pytania. Indeks wskazuje rodzaj produktu, lecz zwykle nie odróżnia dwóch palet tego samego wyrobu. Numer partii pozwala powiązać materiał z określoną produkcją, ale jedna partia może znajdować się w wielu lokalizacjach.
W standardach GS1 identyfikację jednostki logistycznej zapewnia SSCC. Można dzięki niemu powiązać fizyczną jednostkę z dotyczącymi jej danymi. Nie jest on numerem pola na posadzce ani samodzielnym potwierdzeniem dopuszczenia wyrobu do użycia. Zasady etykiety logistycznej GS1 opisują sposób identyfikacji jednostek; adresowanie miejsc i reguły kontroli operacji trzeba dodatkowo uzgodnić w zakładzie. [9]
| Informacja | Pytanie operacyjne | Co należy z nią powiązać |
|---|---|---|
| Adres lokalizacji | Gdzie odkładamy lub pobieramy | Funkcję miejsca, pojemność i ograniczenia |
| Identyfikator jednostki | Którą paletę lub pojemnik obsługujemy | Zawartość, historię ruchów i bieżący status |
| Indeks materiału | Jaki to produkt lub komponent | Wymagania przechowywania i obsługi |
| Numer partii | Z jaką partią związany jest materiał | Identyfikowalność i właściwe decyzje jakościowe |
Przy odkładaniu system może sprawdzać zgodność zeskanowanej jednostki z lokalizacją docelową: dopuszczalny rodzaj materiału, status jakościowy i dostępną pojemność. Sam dźwięk poprawnego odczytu kodu potwierdza tylko jego odczytanie. O przyjęciu operacji powinien informować jednoznaczny komunikat, a błędne przypisanie musi uruchamiać ustaloną reakcję.
Trzeba również ustalić moment potwierdzenia ruchu. Skan wykonany przy planowaniu przewiezienia palety nie dowodzi, że paleta rzeczywiście dotarła na miejsce. Procedura powinna wiązać potwierdzenie z fizycznym zakończeniem czynności. W przeciwnym razie system pokazuje stan zamierzony, podczas gdy pracownik szuka materiału w innej części hali.
Test wdrożenia powinien obejmować co najmniej prawidłowe odłożenie, próbę wyboru niewłaściwego pola, jednostkę zablokowaną oraz brak łączności. Sposób wykonania takich prób należy uzgodnić z administratorem WMS, bez powodowania rzeczywistych błędnych wydań. W trybie awaryjnym potrzebny jest kontrolowany zapis ruchów i późniejsze uzgodnienie stanów; ręczna notatka pozostawiona bez rozliczenia staje się źródłem kolejnych rozbieżności.
Jakość danych podstawowych ma bezpośredni wpływ na działanie oznaczeń. Po zamknięciu lokalizacji trzeba wyłączyć jej dostępność także w systemie i usunąć nieaktualny znak. Powtórzenie tego samego adresu na dwóch aktywnych polach może powodować prawidłowe odczyty kodu i jednocześnie błędne odkładanie towaru. Wykaz aktywnych lokalizacji powinien więc mieć jednego wskazanego właściciela.
Kolory 5S i oznakowanie bezpieczeństwa
Nie istnieje jedna obowiązkowa paleta kolorów 5S dla wszystkich magazynów i zakładów produkcyjnych. Kolory przypisywane surowcom, narzędziom czy buforom są częścią standardu organizacyjnego. Trzeba je jednak uzgodnić z wymaganiami oznakowania bezpieczeństwa i z rozwiązaniami już obowiązującymi w obiekcie.
Polskie rozporządzenie w sprawie ogólnych przepisów BHP określa m.in. zasady oznaczania dróg w budynkach oraz miejsc niebezpiecznych. Załącznik nr 1, § 13 przewiduje ciągłe pasy o barwie dobrze widocznej na tle podłoża, najlepiej żółtej lub białej. § 12 dotyczy ukośnych pasów żółto-czarnych albo czerwono-białych w miejscach wskazanych w tym przepisie. Te wymagania nie stanowią uniwersalnej legendy wszystkich pól 5S. [2]
Praktyczna zasada projektowa polega na ograniczeniu liczby barw i dodaniu jednoznacznych opisów. Jeżeli każde z kilkunastu zastosowań otrzyma osobny kolor, pracownik będzie musiał odtwarzać rozbudowaną legendę. Przy zabrudzeniu posadzki, słabym kontraście lub zaburzeniach rozpoznawania barw taki system łatwo traci czytelność.
Kolor należy więc łączyć z nazwą strefy, identyfikatorem i, gdy to uzasadnione, prostym symbolem organizacyjnym. Znaki bezpieczeństwa powinny zachować właściwą formę; własny piktogram zakładowy nie może ich zastępować. Również zielone oznaczenie produktu zaakceptowanego przez kontrolę jakości trzeba zaprojektować tak, aby nie sugerowało kierunku ewakuacji.
W standardzie warto zapisać wzorce barw, szerokości i rodzaje linii, sposób wykonywania narożników, wielkość napisów oraz zasady rozmieszczenia tablic. Ich parametry należy dobrać do odległości obserwacji, kontrastu i warunków użytkowania. Nie ma jednej szerokości linii ani jednego rozmiaru pola, które będą odpowiednie dla wszystkich obiektów.
Czytelność trzeba ocenić z miejsca podejmowania decyzji
Projekt oznaczeń warto sprawdzić z perspektywy pieszego, operatora pojazdu i osoby obsługującej stanowisko. Inne informacje są potrzebne przed skrętem w alejkę, inne przy wyborze pola, a jeszcze inne podczas odkładania pojemnika. Tablica widoczna dopiero po wykonaniu manewru pojawia się zbyt późno, nawet jeśli ma prawidłowy opis.
Pomaga podział informacji na trzy poziomy: nazwa obszaru widoczna z dalszej odległości, adres lokalizacji czytelny przy dojeździe oraz szczegóły obsługi dostępne przy stanowisku. Rozmieszczenie należy sprawdzić przy typowym zapełnieniu magazynu, z uwzględnieniem wysokości ładunków, oświetlenia, odbić i kierunku obserwacji. Puste pole nie jest reprezentatywnym warunkiem testu dla miejsca, które przez większość czasu pozostaje zajęte.
Podczas krótkiego testu użytkownik powinien wskazać właściwą lokalizację, rozpoznać jej funkcję i wyjaśnić podstawową zasadę obsługi. Błędne odpowiedzi są informacją o projekcie lub szkoleniu. Nie należy traktować ich wyłącznie jako problemu koncentracji pracownika. W zespołach wielojęzycznych warto dodatkowo sprawdzić zrozumienie kluczowych komunikatów, stosując uzgodnione tłumaczenia i rozpoznawalne symbole.
Pola paletowe projektuje się dla ładunku i sposobu obsługi
Pole paletowe powinno uwzględniać rzeczywisty obrys jednostki ładunkowej. Oznacza to także opakowanie, możliwe wystawanie towaru, sposób zabezpieczenia i kierunek pobierania. Wymiar samej pustej palety nie opisuje całej przestrzeni potrzebnej do bezpiecznego użytkowania lokalizacji.
Należy osobno określić powierzchnię składowania i przestrzeń manewrową. Pole nie może „pożyczać” części drogi za każdym razem, gdy operator pobiera ładunek. Przy projektowaniu trzeba uwzględnić stosowany wózek, parametry jego pracy, geometrię skrętu, gabaryty transportowanego materiału oraz potrzebne odległości od przeszkód. Ostateczne wymiary wynikają z analizy konkretnego układu.
Istotna jest także widoczność oznaczeń po zajęciu miejsca. Numer namalowany wyłącznie pod środkiem palety przestaje być użyteczny, gdy pojawia się ładunek. Identyfikator można umieścić przed polem albo powtórzyć na tablicy widocznej z kierunku dojazdu. W dłuższych rzędach numeracja powinna rosnąć w przewidywalnym kierunku.
Warto określić, czy lokalizacja mieści jedną jednostkę, czy kilka, oraz czy dopuszcza piętrzenie. Liczba namalowanych pól nie rozstrzyga o nośności posadzki ani stabilności stosu. Ograniczenia masy, wysokości i sposobu układania trzeba ustalić niezależnie, na podstawie właściwości ładunku, opakowań, wyposażenia i warunków obiektu.
Przykład poprawnie opisanej lokalizacji to „MAG-A-12 / 1 jednostka ładunkowa / pobieranie od strony alejki / bez piętrzenia”, jeśli takie zasady zatwierdzono dla tego miejsca. Z kolei sam napis „PALETY” pozostawia otwarte pytania o liczbę, rodzaj materiału i sposób korzystania z pola.
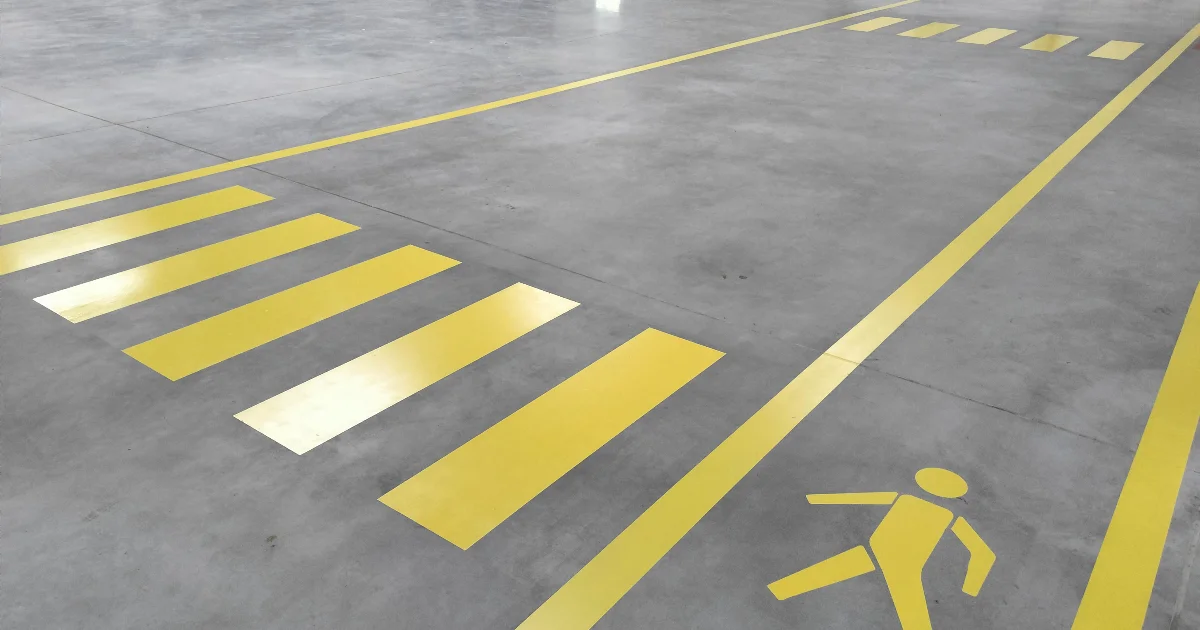
W szerszym projekcie oznakowania magazynu pola paletowe należy rozpatrywać razem z drogami transportowymi, przejściami i strefami składowania. Powiększenie liczby miejsc jest użyteczne tylko wtedy, gdy zachowana zostaje możliwość ich sprawnej i bezpiecznej obsługi.
Wymiary pola trzeba powiązać z punktem odniesienia
Rysunek wykonawczy powinien wyjaśniać, czy podany wymiar dotyczy światła pola między wewnętrznymi krawędziami linii, osi linii czy zewnętrznego obrysu oznaczenia. Przy wąskim miejscu ta różnica może zdecydować o tym, czy jednostka mieści się zgodnie z założeniem. Szerokość namalowanej linii nie może przypadkowo pomniejszyć przestrzeni przyjętej w obliczeniach.
Warto wskazać stałe punkty odniesienia do wytyczenia układu, np. osie konstrukcyjne lub uzgodnioną linię bazową. Odmierzanie kolejnych pól wyłącznie od krawędzi poprzedniego może przenosić błąd przez cały rząd. Projekt powinien pozwalać sprawdzić zarówno pojedyncze miejsce, jak i położenie ostatniego pola względem ściany, słupa lub drogi.
Przestrzeń potrzebną do obsługi należy weryfikować dla rzeczywistej kombinacji pojazdu i ładunku. Dane katalogowe wózka dotyczą konkretnych warunków; zmiana długości ładunku, osprzętu lub kierunku pobierania może wymagać ponownej oceny. Do uzgodnienia pozostaje także znaczenie samej granicy: czy jakakolwiek część jednostki może znajdować się nad linią i jak operator ma rozpoznać nieprawidłowe ustawienie.
Dobrym sprawdzianem układu jest możliwość obsłużenia każdej lokalizacji przy zajętych miejscach sąsiednich. Przesuwanie obcej palety przed każdym pobraniem oznacza dodatkową operację, której nie widać na rysunku pustej hali. Jeżeli taki ruch jest świadomie przyjęty w procesie, trzeba uwzględnić go w czasie obsługi i organizacji przestrzeni.
Lokalizacja stała czy współdzielona
Stały adres dla jednego rodzaju materiału ułatwia zauważenie braków i pomyłek. Ma jednak koszt powierzchniowy, gdy miejsce długo pozostaje puste. Lokalizacja współdzielona pozwala obsługiwać różne materiały w tej samej przestrzeni, ale wymaga wiarygodnej aktualizacji zawartości i zasad dopuszczalnego wykorzystania.
Wybór powinien wynikać z częstotliwości ruchów, zmienności asortymentu i możliwości systemu ewidencji. Nie wolno utożsamiać lokalizacji współdzielonej z odkładaniem dowolnego towaru w pierwszym wolnym polu. Musi być wiadomo, które grupy materiałów mogą korzystać z miejsca, jak zapisuje się przyjęcie i kto rozwiązuje rozbieżność między stanem fizycznym a systemowym.
Strefy buforowe wymagają limitu ilości i czasu
Bufor ma przejmować określoną zmienność procesu, np. różnice między rytmem dostaw a tempem zużycia materiału. Jeśli nie ma limitu i reguły odbioru, łatwo staje się dodatkowym magazynem bez kontroli. Oznakowanie 5S powinno pomagać rozpoznać moment, w którym bufor przestaje działać zgodnie z założeniami.
Każda taka strefa powinna mieć określone wejście, wyjście, dopuszczalną pojemność oraz regułę kolejności. Tam, gdzie obowiązuje FIFO, czyli pobieranie według kolejności przyjęcia, układ pól musi umożliwiać dostęp do najstarszej jednostki. Ustawienie palet w głębokim bloku z dostępem tylko od jednej strony może temu przeczyć. Gdy o kolejności decyduje termin przydatności, należy powiązać obsługę z zasadą FEFO i widoczną datą, a nie wyłącznie z miejscem w szeregu.
Pojemność trzeba ustalić na podstawie przepływu oraz dopuszczalnego czasu oczekiwania. Przykład obliczeniowy: przy średnim przepływie 12 palet na godzinę i średnim czasie pobytu 15 minut przeciętna liczba palet w stabilnie działającym buforze wynosi 3. To zależność średnich, a nie dowód, że wystarczą dokładnie trzy pola. Projekt musi dodatkowo uwzględniać wahania dostaw, postoje, wielkości partii i przyjęty poziom obsługi. Zależność średniego zapasu, tempa przepływu i czasu pobytu opisuje prawo Little’a. [8]
Na tablicy bufora warto podać limit, właściciela oraz moment uruchomienia reakcji. Przykładowo po osiągnięciu uzgodnionego progu lider sprawdza przyczynę zatrzymania odbioru, zanim zostanie zajęte ostatnie pole. Pełny bufor powinien uruchamiać ustalone działanie: zmianę harmonogramu, odbiór materiału albo użycie wcześniej zatwierdzonej lokalizacji zastępczej. Odkładanie na drodze nie może być domyślnym rozwiązaniem.
Przydatne jest również oznaczanie czasu przyjęcia i regularne sprawdzanie najstarszej jednostki. Średnie zapełnienie może wyglądać poprawnie, mimo że jedna paleta stoi w strefie od kilku dni. Dlatego kontrolę ilości należy połączyć z kontrolą wieku zapasu.
Większy bufor nie zwiększa wydajności wąskiego gardła
Jeśli jedna operacja regularnie dostarcza 12 palet na godzinę, a następna odbiera 10, zapas między nimi rośnie średnio o 2 palety na godzinę. W modelowym przykładzie trzy dodatkowe pola dają około półtorej godziny do ponownego zapełnienia, przy utrzymaniu wskazanych strumieni. Nie usuwają trwałej różnicy tempa pracy.
Dlatego przepełnienie trzeba analizować łącznie z harmonogramem, wielkością partii i dostępnością procesu odbierającego. Możliwe działania obejmują wyrównanie dostaw, zmianę częstotliwości transportu lub usunięcie przyczyny postoju. Dokładanie pól powinno być uzasadnioną decyzją o pojemności, a nie automatyczną reakcją na każdy wzrost zapasu.
Próg interwencji warto ustawić wcześniej niż maksymalną pojemność. Jeżeli organizacja odbioru zajmuje określony czas, ostatnie wolne miejsce może nie zapewnić wystarczającego marginesu. Właściciel procesu powinien sprawdzić, czy po zgłoszeniu problemu da się skutecznie zareagować, zanim bufor osiągnie limit.
Jak wyznaczyć pojemność na podstawie rzeczywistego przebiegu ruchów
Najpierw trzeba określić granice analizowanego bufora. Czy pomiar zaczyna się po odstawieniu jednostki, czy już po zgłoszeniu jej gotowości? Czy kończy się przy pobraniu, czy dopiero przy potwierdzeniu odbioru? Średni zapas i czas pobytu muszą dotyczyć tego samego obszaru. Zestawienie zapasu jednej strefy z czasem przejścia przez kilka operacji prowadzi do nieporównywalnych wyników.
Do oceny szczytowego zapełnienia przydaje się bilans kolejnych przyjęć i wydań. Dla każdego zdarzenia do stanu poprzedniego dodaje się przyjęte jednostki i odejmuje wydane. Poniższy przykład modelowy pokazuje uproszczony zapis w przedziałach piętnastominutowych. Na początku w buforze są dwie palety.
| Przedział obserwacji | Przyjęcia i wydania | Liczba palet na końcu przedziału |
|---|---|---|
| Pierwsze 15 minut | Przyjęto 3, wydano 2 | 3 |
| Kolejne 15 minut | Przyjęto 4, wydano 2 | 5 |
| Kolejne 15 minut | Przyjęto 1, wydano 2 | 4 |
| Ostatnie 15 minut | Przyjęto 0, wydano 2 | 2 |
Po godzinie stan wraca do dwóch palet, a suma przyjęć jest równa sumie wydań. Mimo to w trakcie godziny potrzeba więcej niż dwóch miejsc. Co więcej, największy stan zapisany w tabeli, czyli pięć palet, może zaniżać chwilowy szczyt. Jeżeli w drugim przedziale wszystkie cztery palety przyjadą przed odbiorem dwóch, stan wzrośnie przejściowo z trzech do siedmiu. Z tego powodu przy dostawach partiami warto analizować kolejność zdarzeń, a nie tylko bilanse na koniec przedziału.
Ostateczną liczbę miejsc należy sprawdzić dla reprezentatywnych warunków: zwykłego rytmu, największej typowej partii i uzgodnionych zakłóceń. Jeden dzień obserwacji nie dowodzi, że zarejestrowany szczyt nigdy nie zostanie przekroczony. Trzeba zdecydować, jaki przebieg procesu ma być obsłużony przez bufor podstawowy i jaka reakcja obowiązuje w pozostałych sytuacjach.
Można rozważyć rzadsze, większe dostawy albo częstsze, mniejsze partie. Drugi wariant może zmniejszyć potrzebną pojemność, lecz zwiększa liczbę kursów. Decyzja powinna uwzględniać obciążenie transportu i dostęp do stanowiska. Oznakowanie magazynu powinno odwzorować wybrany model zaopatrzenia dopiero po jego sprawdzeniu.
Progi minimum i maksimum mają różne zadania
Minimum przy stanowisku służy uruchomieniu uzupełnienia, a maksimum ogranicza zapas i zajętą przestrzeń. Nie należy wyznaczać ich jako przypadkowych procentów pojemności pola. W modelowym przykładzie zużycie wynosi dwa pojemniki na godzinę, a od zgłoszenia do dostępności nowego materiału mija pół godziny. W tym czasie proces zużyje przeciętnie jeden pojemnik. To punkt wyjścia do analizy progu, wymagający uwzględnienia zmienności zużycia i czasu dostawy.
Warto sprawdzić opóźnienie od momentu osiągnięcia progu do faktycznego wysłania sygnału. Jeśli stan jest kontrolowany tylko podczas obchodu, zużycie trwa również do chwili tej kontroli. Pominięcie tego okresu może sprawić, że pozornie prawidłowe minimum nie wystarczy do kolejnej dostawy. Na etykiecie lub tablicy trzeba więc powiązać poziom zapasu z konkretnym sposobem zamawiania.
Pojemniki o różnych ilościach zawartości utrudniają ocenę wzrokową. Dwa pojemniki nie zawsze oznaczają taki sam zapas. Standard powinien podawać jednostkę limitu i zasady postępowania z opakowaniem częściowym. Jeżeli resztki odkłada się do odrębnego miejsca, także ono wymaga identyfikacji i reguły pierwszeństwa pobrania.
Stanowiska produkcyjne i miejsca odkładcze przy maszynach
Oznakowanie hal produkcyjnych powinno odwzorowywać kolejność operacji. Materiał wejściowy, detal w toku, wyrób po operacji, puste opakowanie i odpad potrzebują rozróżnialnych miejsc. Jeżeli wszystkie pojemniki trafiają do jednego prostokąta obok maszyny, granica strefy jest czytelna, lecz przepływ pozostaje niejasny.
Warto ustalić, jaki zapas ma być dostępny bezpośrednio przy stanowisku i jak często jest uzupełniany. Oznaczenie minimum i maksimum pozwala ocenić potrzebę dostawy oraz nadmiar. Limity powinny odpowiadać zużyciu, częstotliwości zaopatrzenia i zmienności procesu. Wpisanie przypadkowej liczby pojemników do standardu może powodować albo braki, albo niepotrzebne zajmowanie powierzchni.
Miejsca odkładcze należy sprawdzić podczas wykonywania zadania. Operator powinien móc pobrać materiał i odłożyć wyrób bez zbędnego schylania, sięgania przez przeszkody czy odwracania się z ciężkim elementem. Trzeba też uwzględnić dostęp do paneli, punktów kontroli i czynności serwisowych. Przy częstych przezbrojeniach przydatne bywają osobne lokalizacje zestawu bieżącego i przygotowanego do następnego zlecenia.
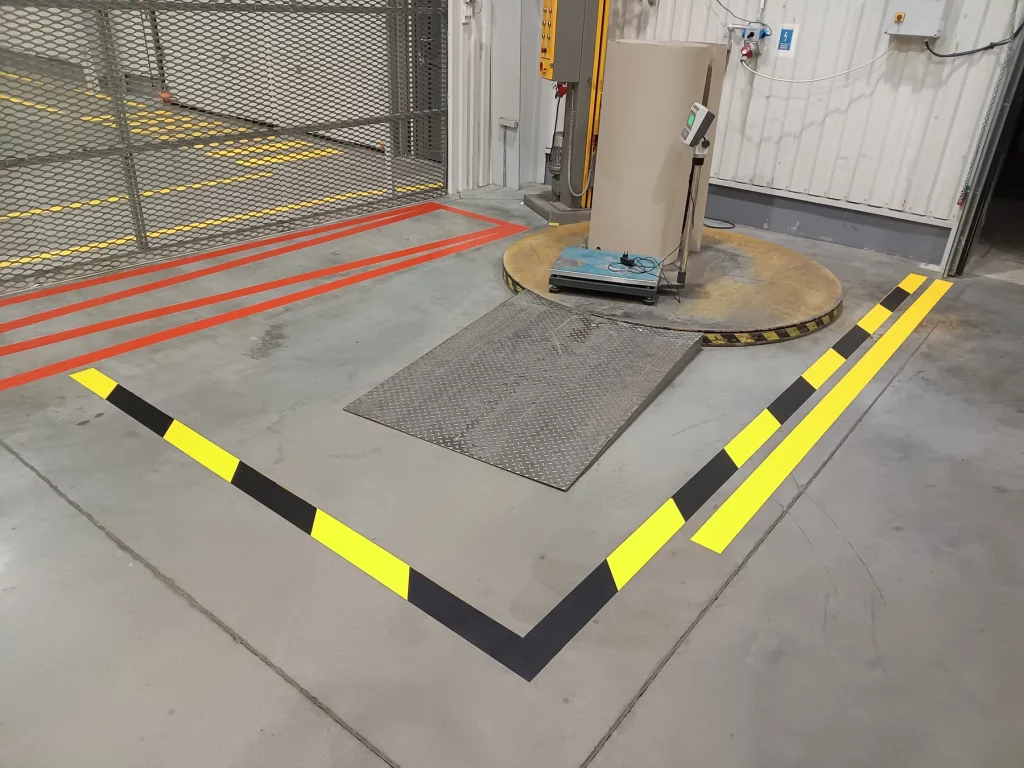
Linia na posadzce nie zastępuje osłony maszyny, blokady bezpieczeństwa ani wymaganego wygrodzenia. Obrys gniazda porządkuje przestrzeń, natomiast ochronę przed ruchem niebezpiecznych części zapewniają rozwiązania wynikające z oceny ryzyka i dokumentacji urządzenia. Przestrzeń przewidziana na obsługę lub serwis nie powinna być wykorzystywana jako dodatkowy magazyn.
Oferta oznakowania hal produkcyjnych Liniowo obejmuje m.in. gniazda produkcyjne, pola odkładcze i strefy wyłączone z ruchu. Przygotowując zakres prac, warto przekazać wykonawcy również sposób zasilania stanowisk, miejsca odbioru produkcji i wymagany dostęp do urządzeń.
Zasilanie stanowiska i odbiór produkcji trzeba sprawdzić razem
Przy projektowaniu miejsc odkładczych warto przejść pełny cykl wymiany pojemnika. Operator pobiera ostatni detal, odstawia pusty pojemnik, otrzymuje pełny i wraca do pracy. Jeżeli dla któregoś z tych stanów brakuje miejsca, pracownik utworzy lokalizację tymczasową, nawet gdy standard wygląda poprawnie podczas audytu.
W analizie należy uwzględnić jednoczesność czynności. Dostawca materiału może pojawić się wtedy, gdy operator odkłada wyrób, a odbiorca zabiera pełny pojemnik. Każda z tych operacji wykonana osobno może być wygodna, lecz ich nałożenie powodować blokadę. Rozwiązaniem może być zmiana strony obsługi, rytmu transportu lub położenia punktu wymiany, zależnie od warunków stanowiska.
Przy krótkich seriach istotne jest opróżnienie i sprawdzenie miejsc przed uruchomieniem następnego zlecenia. W polu materiału wejściowego nie powinny pozostawać niezidentyfikowane resztki poprzedniej partii. W karcie przezbrojenia można wskazać lokalizacje podlegające sprawdzeniu i osobę potwierdzającą ich gotowość. Oznakowanie ułatwia wtedy kontrolę zmiany asortymentu, a nie tylko utrzymanie stałego porządku.
Narzędzia i przyrządy potrzebują adresu oraz reguły zwrotu
Tablica cieni, oznaczona szuflada czy wkład piankowy powinny pomagać rozpoznać konkretny brak. Obrys ogólnego klucza nie wystarczy, jeśli na stanowisku używa się kilku podobnych rozmiarów. Miejsce należy opisać nazwą, rozmiarem lub numerem narzędzia, zgodnie z przyjętym sposobem identyfikacji.
Narzędzia używane często warto lokować w miejscu wykonywania pracy, a rzadziej potrzebne przechowywać we wspólnym punkcie z jasną zasadą wydawania. Decyzję należy oprzeć na rzeczywistym wykorzystaniu i wymaganiach procesu. Dublowanie całych zestawów na każdym stanowisku może zwiększać zapas, nie skracając znacząco czasu pracy.
Puste miejsce na tablicy może oznaczać prawidłowe użycie, zagubienie, naprawę albo brak zwrotu. Dla wyposażenia współdzielonego potrzebny jest więc prosty sposób pokazania, kto lub jaki obszar je pobrał. Może to być znacznik zastępczy, karta wypożyczenia lub zapis elektroniczny. Użytkownik powinien wiedzieć, gdzie szukać narzędzia, bez obchodzenia całej hali.
Przyrządy pomiarowe wymagają dodatkowo widocznego statusu dopuszczenia do użycia zgodnie z nadzorem metrologicznym zakładu. Oznaczone gniazdo w szafie nie potwierdza aktualności wzorcowania czy sprawdzenia. Przyrząd uszkodzony lub wycofany z użytkowania powinien być odseparowany od wyposażenia dostępnego do pracy.
Standard musi także określać stan zwrotu. Jeżeli narzędzie wraca zabrudzone, niekompletne albo z uszkodzonym przewodem, samo umieszczenie go we właściwym obrysie nie oznacza zgodności. Dla wybranych zestawów warto stosować krótką kontrolę kompletności po zakończeniu zadania lub przezbrojenia.
Zestawy do przezbrojeń i kontrola kompletności
Przy częstych zmianach asortymentu warto organizować narzędzia w zestawy przypisane do operacji lub rodziny wyrobów. Karta zestawu może zawierać listę uchwytów, elementów mocujących, przyrządów i materiałów pomocniczych. Każdy z nich powinien mieć rozpoznawalne miejsce, a kompletność należy potwierdzić przed rozpoczęciem przezbrojenia.
Wózek z przygotowanym zestawem potrzebuje własnego miejsca oczekiwania, które nie koliduje z produkcją bieżącą. Po zakończeniu zmiany należy oddzielić wyposażenie sprawne od wymagającego czyszczenia, naprawy lub ponownego przygotowania. Taki układ pozwala wykryć brak przed zatrzymaniem maszyny, zamiast szukać elementu w czasie przezbrojenia.
Odpady i puste opakowania wymagają oddzielnych zasad
Strefę odpadów należy projektować według faktycznie powstających strumieni. Folia, karton, złom, czyściwo i odpady procesowe mogą wymagać różnych pojemników, częstotliwości odbioru oraz warunków postępowania. Kolor pola na podłodze nie zastępuje właściwej identyfikacji pojemnika i wymagań dotyczących jego zawartości.
Przy pojemniku dobrze sprawdza się krótki opis „co wrzucać” i „czego nie wrzucać”, oparty na materiałach występujących w zakładzie. Zdjęcie prawidłowego odpadu bywa czytelniejsze niż ogólne hasło. Jednocześnie trzeba wskazać poziom lub warunek odbioru oraz osobę odpowiedzialną za jego uruchomienie. Przepełnienie pojemnika jest sygnałem problemu z pojemnością lub częstotliwością obsługi.
Opakowania zwrotne i odpady powinny mieć osobne miejsca. Sprawny pojemnik przeznaczony do ponownego użycia nie może trafiać do strumienia odpadowego tylko dlatego, że jest pusty. W obiegu opakowań można rozdzielić lokalizacje „puste do ponownego użycia”, „do czyszczenia” i „uszkodzone do oceny”.
W przypadku odpadów niebezpiecznych sposób magazynowania i oznaczania należy uzgodnić z osobą odpowiedzialną za gospodarkę odpadami. Standard 5S jest uzupełnieniem właściwych zasad identyfikacji, segregacji i zabezpieczenia. Nie należy automatycznie przenosić kolorystyki pojemników komunalnych na wszystkie odpady przemysłowe.
Warto prześledzić również sam odbiór. Pojemnik ustawiony w wygodnym miejscu dla operatora może wymagać niebezpiecznego manewru przy opróżnianiu. Projekt powinien uwzględniać oba etapy: odkładanie odpadu i jego transport poza stanowisko.
Produkty niezgodne i kwarantanna jakościowa
Strefa jakościowa powinna jasno odróżniać materiał oczekujący na ocenę od wyrobu uznanego za niezgodny i od materiału przeznaczonego do poprawy. Zapis „NOK” na wspólnym polu często jest zbyt ogólny. Nie wyjaśnia, czy można wykonać dodatkową operację, czy należy oczekiwać na decyzję, ani kto ma prawo zmienić status.
Minimalny zestaw informacji na jednostce objętej blokadą powinien obejmować identyfikator partii lub zlecenia, ilość, powód zatrzymania, datę, właściciela sprawy i aktualny status. Decyzję o dalszym postępowaniu należy rejestrować zgodnie z procedurą jakościową. Usunięcie kartki albo przestawienie palety nie może być nieformalną metodą zwolnienia towaru.
Separację wizualną należy dobrać do ryzyka pomyłki. W niektórych procesach potrzebne będzie także kontrolowane wejście, zamykana lokalizacja lub inne zabezpieczenie dostępu. Jeżeli zakład korzysta z WMS albo ERP, status fizyczny i systemowy powinny być ze sobą zgodne: oznaczony jako zablokowany towar nie może pozostawać dostępny do zwykłego wydania w systemie.
Przykładowy błąd powstaje wtedy, gdy etykietę blokady umieszczono na zewnętrznej folii całej palety. Po jej rozdzieleniu część opakowań traci informację o statusie. Dlatego sposób identyfikacji trzeba dopasować do najmniejszej jednostki, która może samodzielnie trafić do następnej operacji.
Osobną lokalizację powinna mieć strefa czerwonych etykiet 5S, czyli przedmiotów oczekujących na decyzję o przydatności. Nie należy mieszać jej z kwarantanną produktu. Nieużywany stojak i partia zatrzymana przez kontrolę jakości podlegają różnym zasadom oraz różnym uprawnieniom decyzyjnym.
Uprawnienia do zmiany statusu materiału
W standardzie jakościowym warto rozdzielić czynność przemieszczenia od uprawnienia do decyzji. Magazynier może przewieźć paletę do kwarantanny, lecz nie musi mieć prawa zwolnienia jej do produkcji. Z kolei decyzja jakościowa wymaga wykonania uzgodnionych aktualizacji w oznaczeniu fizycznym i ewidencji.
Praktyczny test systemu polega na prześledzeniu jednej partii: zatrzymanie, identyfikacja, transport, ocena, decyzja i dalsze skierowanie. Na każdym etapie trzeba sprawdzić, kto ma dostęp do informacji i co uniemożliwia przypadkowe użycie. Szczególnej uwagi wymagają dzielenie partii, przepakowanie i częściowe zwolnienie materiału. Status powinien podążać za jednostką, której dotyczy decyzja.
Wyposażenie mobilne musi mieć miejsce powrotu
Wózki narzędziowe, paleciaki, drabiny, podesty, urządzenia sprzątające i mobilne stoły łatwo stają się wyposażeniem „niczyim”. Oznakowanie 5S powinno określać zarówno miejsce postoju, jak i sposób pokazania, że sprzęt jest używany poza nim.
Pole postojowe trzeba dopasować do całego obrysu urządzenia w stanie odstawienia. Należy uwzględnić dyszel, widły, uchwyty i elementy wystające. Sprzęt ustawiony kołami w polu nadal może blokować przejście. Standard powinien pokazywać orientację parkowania, a bezpieczny sposób odstawienia musi odpowiadać instrukcji danego urządzenia.
Dla wyposażenia wspólnego przydatne jest przypisanie numeru oraz opiekuna odpowiedzialnego za stan techniczny i dostępność. Osobne oznaczenie „wycofane z użytkowania” pomaga zapobiegać przypadkowemu pobraniu uszkodzonego sprzętu. Warto też określić, kto zapewnia urządzenie zastępcze i gdzie należy go szukać.
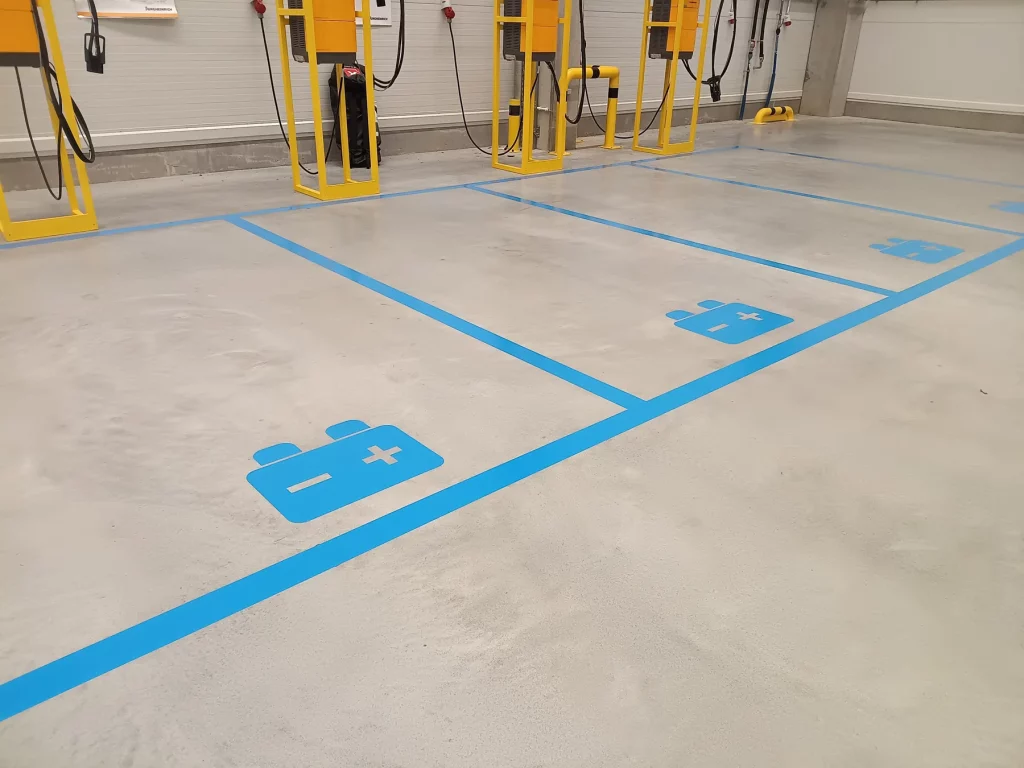
Strefy ładowania trzeba traktować jako odrębne zagadnienie techniczne. Sam obrys 5S nie rozstrzyga o wymaganiach wentylacyjnych, elektrycznych czy przeciwpożarowych. Ich organizacja zależy m.in. od technologii akumulatorów, ładowarek, instrukcji producenta i oceny ryzyka. Taką strefę należy zaprojektować przed oznaczeniem jej granic.
Jak zapisać czytelny standard zakładowy
Dokument standardu powinien być na tyle krótki i uporządkowany, aby korzystali z niego liderzy, operatorzy oraz wykonawcy zmian. W praktyce dobrze działa wspólna legenda zakładowa uzupełniona kartami poszczególnych typów lokalizacji. Zdjęcie lub rysunek wzorcowy pomaga pokazać stan oczekiwany, ale powinien zawierać datę i numer wersji.
| Element standardu | Co należy jednoznacznie ustalić |
|---|---|
| Funkcja i adres | Nazwa strefy, identyfikator oraz powiązanie z planem i systemem |
| Granice i obsługa | Obrys pola, kierunek dostępu oraz przestrzeń potrzebna do pracy |
| Dozwolona zawartość | Rodzaj materiału lub wyposażenia i wykluczone zastosowania |
| Limity | Maksymalna ilość, warunki piętrzenia oraz dopuszczalny czas pobytu |
| Reguła przepływu | Sposób uzupełniania, kolejność pobierania i warunek odbioru |
| Odpowiedzialność | Właściciel strefy, zastępstwo i osoba podejmująca decyzję |
| Odstępstwa | Sygnał problemu, pierwsze działanie oraz droga eskalacji |
| Utrzymanie i zmiany | Kryterium czytelności, kontrola, naprawa oraz zatwierdzanie nowej wersji |
Nie każda informacja musi być wydrukowana na posadzce. W miejscu pracy powinny znaleźć się dane potrzebne do podjęcia bieżącej decyzji, natomiast szczegóły techniczne mogą pozostać w karcie standardu. Długi regulamin umieszczony między polami paletowymi będzie trudny do odczytania i utrzymania.
Przykładowa tablica może zawierać komunikat: „BUF-02 / półprodukt po operacji 20 / maks. 4 palety / FIFO / właściciel: lider obszaru / po zapełnieniu: zgłoś brak odbioru”. Jest to przykład struktury opisu, a podany limit wymaga dopasowania do konkretnego procesu.
Każda zmiana układu powinna mieć właściciela, uzasadnienie i datę wejścia w życie. Po przeniesieniu pola trzeba zaktualizować oznaczenia, plan, instrukcję i adres w systemie. Pozostawienie starej tablicy „na wszelki wypadek” tworzy drugą, konkurencyjną wersję organizacji pracy.
Przykładowa karta standardu dla bufora produkcyjnego
Poniższy wzór pokazuje sposób zapisania zasad. Jest przykładem modelowym do adaptacji, a nie gotową specyfikacją dla dowolnej hali. Wartości liczbowe wymagają sprawdzenia w konkretnym procesie.
| Pole karty | Przykładowe ustalenie |
|---|---|
| Identyfikator i funkcja | BUF-P02 — oczekiwanie półproduktu po operacji 20 |
| Dopuszczalna zawartość | Zidentyfikowane partie dopuszczone do następnej operacji |
| Pojemność fizyczna | 4 ponumerowane pola; po 1 jednostce; bez piętrzenia |
| Kierunek obsługi | Przyjęcie i pobranie zgodnie ze strzałkami na zatwierdzonym planie |
| Reguła kolejności | FIFO według czasu przyjęcia zarejestrowanego na etykiecie |
| Próg reakcji | 3 zajęte pola — lider weryfikuje możliwość odbioru |
| Granica dopuszczalna | 4 zajęte pola — brak przyjęcia kolejnej palety do tej strefy |
| Czas pobytu | Maks. 45 minut; widoczny czas przyjęcia; przekroczenie zgłaszane liderowi |
| Właściciel | Lider obszaru; zastępstwo wskazane dla każdej zmiany |
| Reakcja na odstępstwo | Ustalenie przyczyny, odbiór lub zatwierdzona lokalizacja zastępcza |
| Utrzymanie | Kontrola przy przekazaniu zmiany; zgłoszenie usterki z adresem pola |
| Nadzór nad dokumentem | Numer wersji, data obowiązywania i osoba zatwierdzająca |
Jeśli dane na karcie są zbyt rozbudowane do umieszczenia w miejscu pracy, należy przygotować krótką tablicę operacyjną i powiązaną z nią pełną instrukcję. Numer lokalizacji powinien pozwalać jednoznacznie odnaleźć właściwy dokument. Skracanie tablicy nie może usuwać informacji koniecznej do uniknięcia błędu.
Podział odpowiedzialności bez rozmywania decyzji
Za każdą strefę powinien odpowiadać jeden właściciel operacyjny, nawet jeśli korzysta z niej kilka działów. Wspólne użytkowanie bez wskazanej osoby decyzyjnej utrudnia reagowanie na przepełnienia, sporne palety i nieaktualne oznaczenia.
| Decyzja lub czynność | Rola wiodąca | Uzgodnienie lub wsparcie |
|---|---|---|
| Funkcja i pojemność strefy | Właściciel procesu | Logistyka, produkcja i użytkownicy |
| Ocena bezpieczeństwa układu | Wyznaczona osoba odpowiedzialna za ocenę | BHP, utrzymanie ruchu, właściwi specjaliści |
| Zmiana statusu jakościowego | Uprawniona osoba działu jakości | Logistyka i właściciel partii |
| Odnowienie oznakowania | Osoba zarządzająca utrzymaniem oznaczeń | Wykonawca i właściciel obszaru |
| Zatwierdzenie nowego układu | Osoba wskazana w procedurze zmian | Wszystkie obszary, na które wpływa zmiana |
Taki podział jest propozycją organizacyjną. Nie zmienia odpowiedzialności wynikającej z przepisów ani uprawnień wymaganych do konkretnych czynności. W zakładzie trzeba przypisać role do rzeczywistych funkcji i ustalić zastępstwa, aby system działał również na zmianie nocnej.
Farba czy taśma oraz przygotowanie posadzki
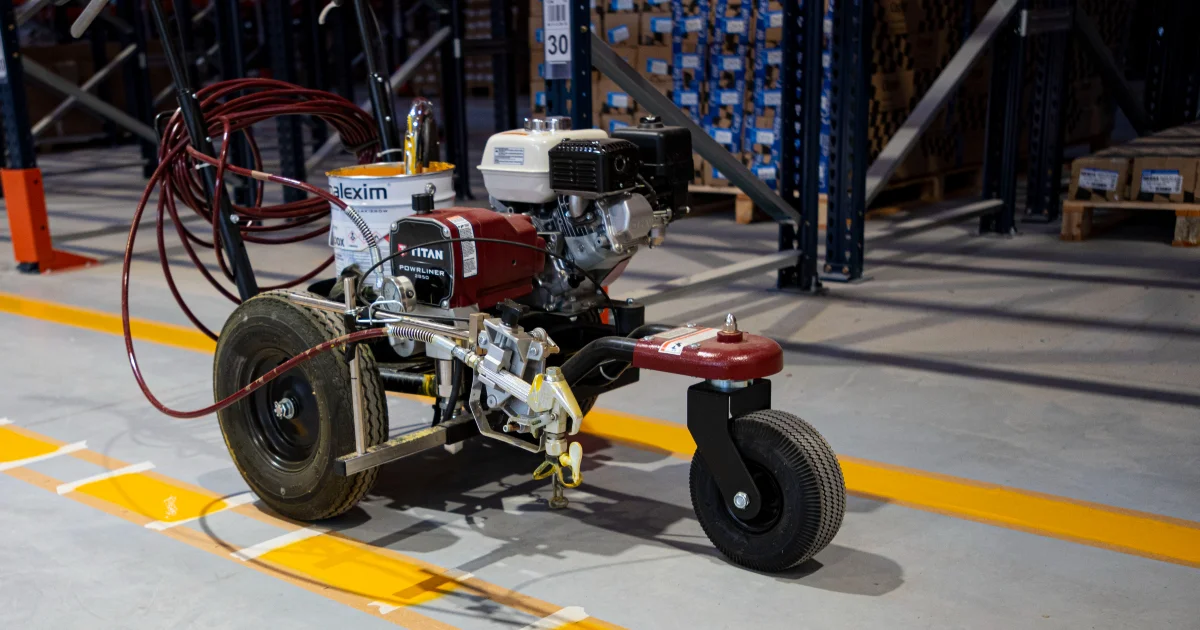
Technologię oznakowania należy dobrać do trwałości układu, stanu podłoża i rzeczywistej eksploatacji. Znaczenie mają rodzaj kół, skręcanie w miejscu, przesuwanie palet, używana chemia, częstotliwość mycia oraz czas dostępny na wykonanie prac. Sama nazwa materiału nie przesądza o jego żywotności.
Taśmy mogą być użyteczne podczas pilotażu i w obszarach, których układ często się zmienia, pod warunkiem dopasowania produktu do podłoża i obciążeń. Trzeba kontrolować ich krawędzie oraz możliwość odspajania. Powłoki malarskie warto rozważyć przy stabilnym układzie i wymaganiach eksploatacyjnych odpowiadających danemu systemowi. Należy przy tym uwzględnić przygotowanie podłoża i późniejszy sposób usuwania oznaczeń.
Przed aplikacją trzeba ocenić stan istniejącej posadzki, zanieczyszczenie olejem, pozostałości środków pielęgnacyjnych, słabo związane warstwy i przyczepność starej powłoki. Zakres czyszczenia, szlifowania, gruntowania lub innych prac powinien wynikać z technologii wykonawcy i dokumentacji wybranego produktu. W karcie technicznej systemu należy sprawdzić także warunki wilgotnościowe, temperaturowe oraz terminy dopuszczenia do poszczególnych obciążeń. [5]
Próba na niewielkiej powierzchni pomaga zweryfikować przyczepność, wygląd i współpracę z podłożem. Warto objąć nią miejsce reprezentatywne dla eksploatacji, a nie wyłącznie fragment poza ruchem. Osobno należy ocenić zachowanie powierzchni podczas mycia i wymaganą odporność na poślizg.
Harmonogram powinien rozróżniać zakończenie malowania, dopuszczenie ruchu pieszego, ruchu pojazdów i osiągnięcie wymaganej odporności użytkowej. Powierzchnia sucha w dotyku nie musi być gotowa na skręcający wózek. Terminy należy przyjąć według konkretnego systemu i rzeczywistych warunków wykonania.
Przy reorganizacji konieczne jest również usuwanie nieaktualnego oznakowania. W Liniowo jest to odrębny element oferty. Sposób usunięcia należy dobrać do posadzki i poprzedniej powłoki, tak aby stare granice nie konkurowały wizualnie z nowymi.
Specyfikacja powinna opisywać warunki eksploatacji
W zapytaniu o wykonanie oznakowania warto zapisać nie tylko liczbę metrów linii, lecz także rodzaj i stan podłoża, charakter ruchu, sposób mycia oraz wymagany czas udostępnienia obszaru. Linie przecinane przez wózki, miejsca skrętu i obszary pod paletami mogą zużywać się inaczej niż osłonięte narożniki. Jedna technologia może być właściwa dla części hali, a inna dla stref wymagających częstej reorganizacji.
W obszarach z wymaganiami higienicznymi trzeba uwzględnić możliwość skutecznego czyszczenia i zachowanie oznaczenia w kontakcie z używanymi preparatami. Na posadzkach o określonych właściwościach elektrostatycznych należy potwierdzić kompatybilność rozwiązania z istniejącym systemem. Zastosowanie przypadkowej dodatkowej powłoki nie powinno odbywać się bez sprawdzenia wymagań danej strefy.
Próba technologiczna powinna mieć zapisane warunki oceny
Próbkę materiału warto opisać tak, aby wynik można było odtworzyć: lokalizacja, stan i przygotowanie podłoża, zastosowany system, warunki aplikacji, data udostępnienia oraz rodzaj późniejszego ruchu. Bez tych danych dobry wynik na jednym fragmencie posadzki trudno przenieść na pozostałą część obiektu.
Porównując warianty, należy zapewnić im możliwie podobne warunki użytkowania. Taśma na prostej drodze i powłoka w miejscu skręcania kół nie tworzą porównywalnej próby. Jeżeli nie można wybrać podobnych stanowisk, trzeba opisać różnicę i odpowiednio ograniczyć wniosek. Krótka obserwacja pozwala odrzucić rozwiązanie wyraźnie niedopasowane, ale nie potwierdza kilkuletniej trwałości.
Ocenę należy prowadzić według wcześniej uzgodnionych objawów: utrata czytelności, odspojenie, uszkodzenie krawędzi, zmiana po czyszczeniu oraz wpływ na użytkowanie powierzchni. Zdjęcia powinny pokazywać to samo miejsce w podobnych warunkach oświetlenia. Kryterium zakończenia próby może wynikać z utraty wymaganej funkcji, nawet jeśli część oznaczenia nadal wygląda estetycznie.
W próbie warto uwzględnić także usuwanie i odtworzenie oznaczenia, jeżeli układ będzie zmieniany. Materiał dobrze znoszący ruch może być kosztowny w demontażu na danej posadzce. Ocena przydatności powinna obejmować przewidywany cykl użytkowania, wraz z reorganizacją i naprawą podłoża.
Specyfikacja wykonawcza musi umożliwiać porównanie ofert
Przedmiar powinien rozdzielać linie o różnych szerokościach, pola wypełnione, napisy, piktogramy, tablice oraz usunięcie istniejących oznaczeń. Metr bieżący linii i metr kwadratowy powierzchni nie są zamiennymi jednostkami rozliczenia. Przy znakach trzeba określić ich typ, wymiar i liczbę, a przy napisach także uzgodnioną treść oraz orientację.
Do zapytania warto dołączyć wykaz lokalizacji i oznaczeń powiązany z planem. Każda pozycja może otrzymać identyfikator, opis, ilość, jednostkę rozliczenia i numer rysunku. Wykonawca powinien wiedzieć, czy cena obejmuje wytyczenie, przygotowanie podłoża, zabezpieczenie strefy prac, zdjęcie starych oznaczeń oraz dokumentację powykonawczą.
Osobnego uzgodnienia wymaga organizacja dostępu do hali. Należy wskazać, kto opróżnia pola, usuwa wyposażenie, udostępnia powierzchnię i przywraca ruch. Jeżeli prace można wykonywać wyłącznie w krótkich oknach, harmonogram musi uwzględniać czas przygotowania i dopuszczenia oznaczeń do obciążenia. Osiągalny termin nie wynika wyłącznie z wydajności samego malowania.
Zmiana przebiegu linii lub położenia odbojnicy ujawniona na miejscu powinna zostać zapisana przed wykonaniem. Warto rozróżnić korektę techniczną mieszczącą się w zatwierdzonym projekcie od zmiany funkcji, pojemności albo dostępu do strefy. Ta druga wymaga ponownego uzgodnienia z właścicielem procesu i właściwymi specjalistami. Dzięki temu dokumentacja odbiorowa opisuje faktycznie zaakceptowany układ.
Jak odebrać wykonane oznakowanie
Kryteria odbioru należy uzgodnić przed rozpoczęciem prac. Ocena dopiero po zakończeniu malowania prowadzi do sporów o to, czy wykonawca miał dostarczyć określony efekt wizualny, trwałość w zadanych warunkach czy kompletny układ lokalizacji. W specyfikacji trzeba oddzielić odbiór wykonania od późniejszej oceny działania standardu.
Odbiór techniczny i funkcjonalny
Odbiór techniczny sprawdza zgodność z projektem, dokumentacją materiałów i uzgodnionymi warunkami wykonania. Odbiór funkcjonalny weryfikuje, czy użytkownicy mogą poprawnie korzystać z oznaczonych miejsc. Prosta próba procesu często ujawnia problem, którego nie widać podczas oględzin pustej posadzki.
| Zakres odbioru | Co należy sprawdzić | Dowód wykonania |
|---|---|---|
| Geometria | Położenie pól, przebieg linii i wymiary względem zatwierdzonego planu | Pomiary i plan powykonawczy |
| Identyfikacja | Zgodność kodów, napisów oraz kierunków obsługi | Lista lokalizacji i zdjęcia |
| Widoczność | Czytelność przy typowym obciążeniu i z kierunku podejścia | Obchód z użytkownikami |
| Technologia | Przygotowanie podłoża i warunki zgodne z przyjętym systemem | Zapis wykonawcy i dokumentacja materiałowa |
| Dopuszczenie ruchu | Spełnienie warunków udostępnienia powierzchni | Uzgodniony protokół przekazania |
| Spójność układu | Usunięcie konkurencyjnych oznaczeń i aktualizacja planu | Przegląd końcowy całej strefy |
Tolerancje wymiarów, wymagania dotyczące krawędzi, ewentualne badania przyczepności i sposób oceny powierzchni należy ustalić dla konkretnego zlecenia. Nie powinny pojawiać się dopiero podczas odbioru. Jeżeli przewidziano próby mogące naruszać powłokę, trzeba wcześniej określić metodę, miejsce i sposób naprawy badanego fragmentu.
W próbie funkcjonalnej warto przeprowadzić typowe przyjęcie, pobranie i odstawienie wyposażenia. Następnie sprawdzić scenariusz braku wolnego miejsca oraz zatrzymania jakościowego. Test powinien odbywać się w kontrolowanych warunkach, zgodnie z zasadami pracy obszaru. Jego celem jest potwierdzenie logiki obsługi, a nie wykonywanie niebezpiecznych manewrów na granicy możliwości pojazdu.
Dokumentacja potrzebna po zakończeniu prac
Właściciel obiektu powinien otrzymać aktualny plan, legendę, wykaz lokalizacji, informacje o użytych systemach i zasadach utrzymania. Warto zachować zdjęcia oznaczeń po odbiorze, z przypisaniem do obszaru i daty. Pozwala to później odróżnić normalne zużycie od uszkodzenia, zmiany warunków pracy lub nieautoryzowanej modyfikacji układu.
Jeżeli oznakowanie wykonuje się etapami, dokumentacja powinna pokazywać, które strefy są już przekazane do użytkowania. Dotychczasowe i nowe zasady nie mogą obowiązywać równolegle bez wyraźnego rozdzielenia. Harmonogram udostępniania powierzchni trzeba przekazać również osobom realizującym transport, sprzątanie i dostawy.
Dobór odbojów i barier do rzeczywistego scenariusza kolizji
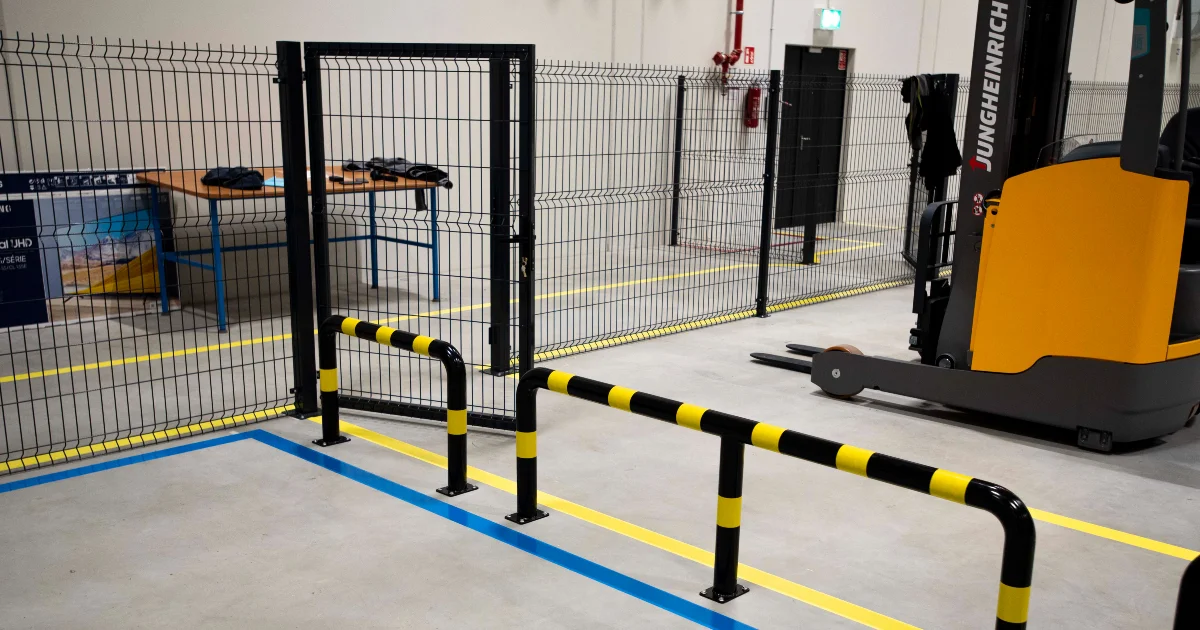
Oznaczenie informuje, gdzie przebiega granica. Odbój lub bariera o odpowiednio dobranych parametrach może ograniczyć skutki przewidywanego kontaktu pojazdu z chronionym elementem. Te funkcje należy rozpatrywać łącznie, szczególnie przy słupach, narożnikach, bramach, regałach i instalacjach znajdujących się w pobliżu ruchu wózków.
Wytyczne HSE dotyczące ochrony infrastruktury wskazują na potrzebę oceny prawdopodobieństwa uderzenia, masy i prędkości pojazdu, kąta kontaktu oraz możliwych skutków. To użyteczne podejście projektowe, choć brytyjskie wytyczne nie stanowią polskiej podstawy prawnej. [3]
Dobór zabezpieczenia powinien uwzględniać także wysokość możliwego kontaktu i sposób przekazania obciążeń. Niski element chroniący przed kołem lub paletą nie musi zabezpieczać instalacji położonej wyżej. Podobnie wygrodzenie służące do prowadzenia ruchu pieszych nie powinno być automatycznie uznawane za barierę zdolną zatrzymać wózek. O przeznaczeniu decydują udokumentowane parametry systemu.
Przy rozwiązaniach odkształcalnych trzeba pozostawić wymaganą przestrzeń do pracy bariery. Umieszczenie jej bezpośrednio przy chronionym urządzeniu może zniweczyć efekt ochronny, jeśli podczas uderzenia dojdzie do kontaktu z tym urządzeniem. Projekt powinien zatem wskazywać nie tylko położenie zabezpieczenia, ale też potrzebny odstęp.
Bariera nie może pogarszać widoczności, utrudniać ewakuacji ani tworzyć miejsca zakleszczenia. Przy oddzielaniu pieszych od transportu trzeba zaprojektować również bramki, przejścia i sposób wyjścia ze strefy. Zalecenie, aby rozdzielać ruch pieszy i pojazdy oraz odpowiednio organizować miejsca ich przecięcia, znajduje się również w materiałach HSE dotyczących transportu wewnętrznego. [4]
Jak czytać deklarowaną odporność bariery
Parametr odporności na uderzenie ma znaczenie dopiero razem z opisem sposobu badania. Przy porównywaniu rozwiązań należy zapytać o masę i prędkość elementu uderzającego, kąt oraz wysokość kontaktu, konfigurację odcinka, podłoże, mocowanie i kryterium zaliczenia próby. Ważne jest także maksymalne przemieszczenie systemu podczas uderzenia oraz stan po jego zakończeniu.
Dwie bariery z podobną liczbą dżuli w materiałach handlowych nie muszą zapewniać takiego samego zachowania w konkretnej hali. Wynik dotyczący jednego rozstawu słupków lub określonego podłoża nie powinien być bez sprawdzenia przenoszony na inną konfigurację. Potrzebna jest dokumentacja systemu odpowiadającego przewidywanemu montażowi.
Do oceny znaczenia prędkości pomocna jest podstawowa zależność fizyczna: energia kinetyczna rośnie proporcjonalnie do masy i do kwadratu prędkości. W przykładzie obliczeniowym pojazd z ładunkiem o łącznej masie 3500 kg, jadący z prędkością 3,6 km/h, ma energię kinetyczną 1750 J. Przy 7,2 km/h wynosi ona 7000 J. Podwojenie prędkości daje więc czterokrotny wzrost energii przy tej samej masie.
To obliczenie wyjaśnia znaczenie zarządzania prędkością, lecz samo w sobie nie dobiera bariery. Rzeczywiste oddziaływanie zależy także od kierunku kontaktu, wysokości uderzenia, odkształceń, sposobu przekazywania obciążeń i warunków próby. Nie należy na tej podstawie deklarować, że dowolny produkt opisany wartością 7000 J zatrzyma konkretny wózek.
Jednym z dokumentów odnoszących się do badania odporności barier w środowisku pracy jest PAS 13:2017. Publiczny opis BSI wskazuje, że obejmuje on zalecenia dotyczące barier i kryteria badania ich odporności na uderzenie, ale nie stanowi instrukcji ich montażu. Odwołanie do PAS 13 nie zastępuje więc projektu mocowania ani weryfikacji warunków zastosowania w zakładzie. [6]
Przestrzeń za barierą należy uwzględnić w projekcie stref
Odległość od bariery do chronionego elementu trzeba ustalić z uwzględnieniem zachowania konkretnego systemu. W przypadku bariery odkształcalnej znaczenie ma maksymalne przemieszczenie w warunkach odpowiadających zastosowaniu, a także wymagany zapas wynikający z dokumentacji i projektu. Nie wystarcza odsunięcie odbojnicy o dowolny odstęp uznany wizualnie za wystarczający.
Obszar potrzebny do pracy zabezpieczenia nie powinien jednocześnie pełnić funkcji pola paletowego lub parkingu sprzętu. Ustawiony tam ładunek może zmienić skutki kolizji i ograniczyć przestrzeń przewidzianą dla systemu. Na planie oznakowania należy więc pokazać również powierzchnię, która ma pozostawać wolna z powodu zastosowanego zabezpieczenia.
Przy narożnikach trzeba przeanalizować wysokość możliwego kontaktu i wystające części ładunku. Ochrona dolnej części słupa nie oznacza automatycznie ochrony instalacji zamontowanej powyżej. Z kolei zbyt rozbudowane wygrodzenie może pogorszyć widoczność albo wymusić dodatkowe manewry. Rozwiązanie należy ocenić w docelowym układzie dróg i miejsc odkładczych.
W dokumentacji warto wskazać punkty wymagające kontroli po zdarzeniu oraz sposób czasowego oznaczenia ograniczonej ochrony. Zdjęcie wykonane po montażu pomaga później rozpoznać zmianę położenia, lecz nie zastępuje oceny technicznej. Decyzja o dalszym użytkowaniu powinna wynikać z wymagań systemu i stanu całego zabezpieczenia wraz z mocowaniem.
Ochrona regału nie zastępuje kontroli jego stanu
Przy regałach należy uwzględnić szczególnie narażone punkty, kierunek dojazdu i dostęp do miejsc paletowych. Odbój nie może zmuszać operatora do manewru zwiększającego ryzyko kontaktu w innym miejscu. Nie jest też sposobem naprawy wcześniej uszkodzonej konstrukcji.
Po zdarzeniu trzeba ocenić zarówno zabezpieczenie, jak i chroniony element. Brak widocznego przemieszczenia palet nie potwierdza sprawności regału. Dalsze użytkowanie powinno wynikać z oceny wykonanej według właściwej procedury przez osobę posiadającą odpowiednie kompetencje. Oznaczenie lokalizacji wyłączonej musi być zgodne z faktyczną blokadą jej używania.
Montaż odbojów w magazynie wymaga sprawdzenia podłoża
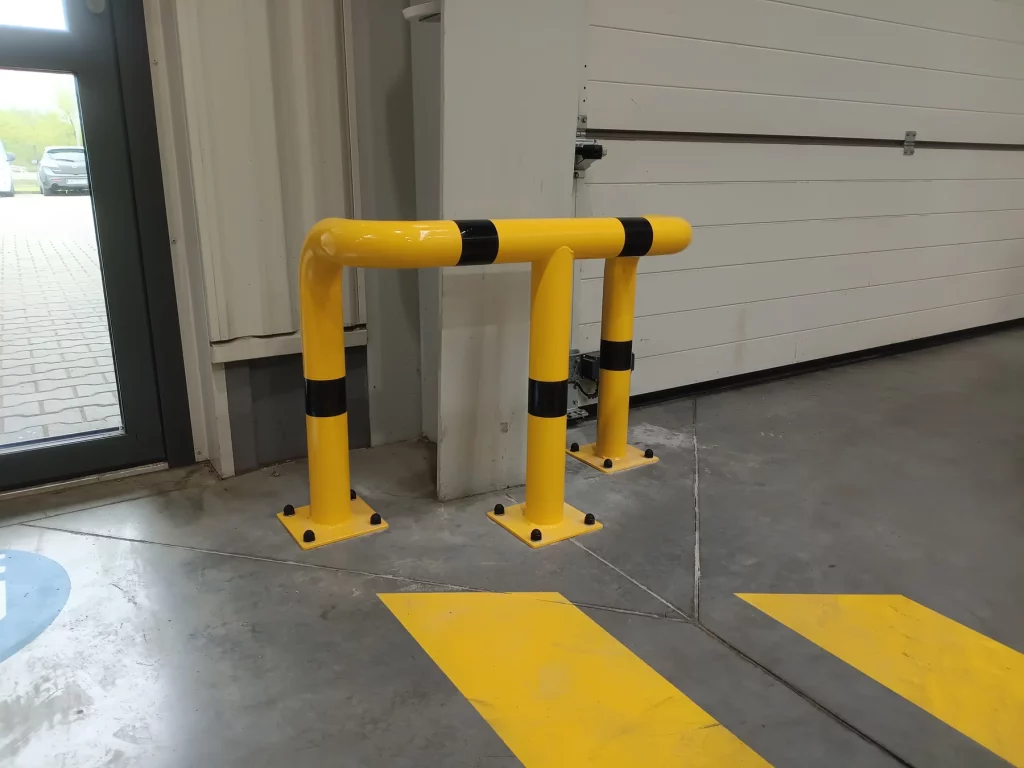
Montaż odbojów w magazynie należy traktować jako wykonanie konkretnego systemu ochronnego, z określonym mocowaniem i warunkami pracy. Wymiary zewnętrzne oraz kolor odbojnicy nie wystarczą do oceny jej przydatności.
Przed montażem trzeba zweryfikować podłoże, jego stan i parametry potrzebne do doboru mocowania. Istotne są m.in. grubość oraz właściwości elementu konstrukcyjnego, odległości od krawędzi i dylatacji, a także przebieg instalacji. Posadzka wykończeniowa nie zawsze jest warstwą, w której można skutecznie zakotwić zabezpieczenie. Wymagania należy ustalić dla konkretnej odbojnicy i zastosowanego systemu kotwiącego.
Wykonanie powinno odpowiadać dokumentacji producenta i projektowi mocowania, w tym wymaganiom dotyczącym otworów, ich przygotowania, głębokości zakotwienia oraz dokręcenia lub utwardzenia, zależnie od technologii. Nie należy samodzielnie zmieniać liczby kotew czy sposobu zamocowania w celu ominięcia przeszkody w posadzce.
Po zakończeniu prac trzeba sprawdzić położenie odbojnic względem toru jazdy, chronionego elementu i sąsiednich pól 5S. Dokumentacja odbioru powinna identyfikować zamontowany system, lokalizację, zastosowane mocowanie i wymagania przeglądowe. Po uderzeniu należy ocenić także kotwy oraz podłoże, nawet jeśli sam element ochronny nie wygląda na poważnie uszkodzony.
W ramach oferty systemów zabezpieczających Liniowo można uzgodnić dobór i montaż zabezpieczeń. Firma odsyła również do asortymentu Odbojowo.pl. Przy zapytaniu warto przekazać plan ruchu, rodzaje pojazdów, zdjęcia chronionych miejsc i dostępne informacje o posadzce, aby dobór odpowiadał przewidywanemu zastosowaniu.
Mocowanie i posadzka tworzą część systemu ochronnego
W doborze zakotwienia należy uwzględnić rodzaj obciążeń, podłoże, rozstaw kotew oraz odległości od krawędzi. Znaczenie tych parametrów podkreślają również materiały techniczne producentów systemów mocowania, m.in. Hilti. [7] Samo zastosowanie większej średnicy kotwy nie potwierdza poprawności rozwiązania.
Dokumentacja montażowa powinna umożliwiać odtworzenie zastosowanego rozwiązania. Warto powiązać identyfikator odbojnicy z typem mocowania, lokalizacją i datą montażu oraz zapisem kontroli wymaganych dla danego systemu. Jeżeli po wykryciu instalacji lub dylatacji trzeba zmienić położenie stopy, rozwiązanie powinno zostać ponownie uzgodnione przed wykonaniem.
Po uderzeniu nie należy ograniczać postępowania do prostowania odbojnicy czy dokręcenia widocznie poluzowanej kotwy. Trzeba ustalić zakres uszkodzenia i warunki przywrócenia ochrony, zgodnie z dokumentacją systemu. Do tego czasu organizacja ruchu powinna uwzględniać ograniczoną skuteczność zabezpieczenia.
Wdrożenie warto zacząć od reprezentatywnego obszaru
Pilotaż pozwala sprawdzić, czy zaprojektowane oznaczenia działają podczas rzeczywistej pracy. Najlepiej wybrać obszar, w którym występują typowe dla zakładu problemy: dostawy materiału, bufor, wspólne narzędzia i odbiór produkcji. Zbyt łatwy fragment hali nie pokaże ograniczeń standardu.
W pierwszej kolejności należy uporządkować przedmioty i uzgodnić zasady. Następnie wyznaczyć lokalizacje, przetestować opisy oraz przeprowadzić pracowników przez scenariusze: pełny bufor, brak narzędzia, uszkodzony wózek, zatrzymana partia. Test powinien obejmować różne zmiany i osoby o różnym doświadczeniu.
Po pilotażu warto sprawdzić, czy pola są dostępne, tablice widoczne, limity realistyczne, a reakcje wykonalne. Jeśli operatorzy omijają nową lokalizację, przyczyną może być niewygodny dostęp lub dodatkowy transport. Zanim uzna się to za brak dyscypliny, trzeba zweryfikować projekt.
Rozszerzenie na kolejne obszary powinno zachować wspólną logikę identyfikacji i grafiki. Lokalne różnice są uzasadnione wtedy, gdy wynikają z procesu, lecz nie powinny zmieniać znaczenia tego samego symbolu. Każdy obszar może mieć inną pojemność bufora, ale sposób przedstawiania limitu powinien pozostać rozpoznawalny.
Wdrożenie podzielone na etapy z kryteriami przejścia
Harmonogram warto opierać na potwierdzonych rezultatach, a nie wyłącznie na datach. Zakończenie malowania nie oznacza jeszcze gotowości do pracy według nowego standardu.
| Etap | Rezultat potrzebny do przejścia dalej |
|---|---|
| Rozpoznanie stanu obecnego | Lista problemów, mapa ruchu i dane o wykorzystaniu stref |
| Uzgodnienie procesu | Zatwierdzone funkcje, limity, odpowiedzialności i reakcje |
| Pilotaż | Sprawdzone scenariusze obsługi i lista poprawek |
| Przygotowanie wykonania | Projekt, materiały, kryteria odbioru i plan udostępniania obszaru |
| Wykonanie i odbiór | Zgodny układ, dokumentacja oraz gotowość powierzchni do użytkowania |
| Uruchomienie standardu | Przeszkolone zmiany, zgodne adresy w systemie i działająca eskalacja |
| Przegląd stabilizacji | Wyniki obserwacji, usunięte przyczyny powtarzalnych odstępstw |
Szkolenie powinno obejmować wykonanie czynności. Pracownik powinien umieć znaleźć lokalizację, odłożyć materiał, sprawdzić jego status i zareagować na brak miejsca. Samo podpisanie listy obecności nie potwierdza zrozumienia zasad. Liderzy zmian potrzebują ponadto informacji, kto podejmuje decyzję w sytuacjach, których nie da się rozwiązać na stanowisku.
W okresie stabilizacji warto codziennie analizować kilka najważniejszych problemów. Jeśli ta sama sytuacja powtarza się, należy zmienić proces albo standard, zamiast wielokrotnie usuwać jej skutki. Dopiero sprawdzone rozwiązanie powinno stać się wzorcem dla kolejnych obszarów.
Przełączenie ze starego układu na nowy wymaga osobnego planu
W działającym magazynie zmiana adresów może być trudniejsza organizacyjnie niż samo wykonanie linii. Przed rozpoczęciem prac trzeba ustalić, co stanie się z towarem w zmienianych lokalizacjach, otwartymi zadaniami transportowymi i etykietami wskazującymi stare miejsca. Relokacja powinna pozwalać odtworzyć, gdzie przeniesiono każdą jednostkę.
Praktyczne rozwiązanie to uzgodniona tabela przejścia ze starego adresu na nowy, z datą uruchomienia i osobą odpowiedzialną. Nie każda lokalizacja musi mieć odpowiednik jeden do jednego: część pól można połączyć, podzielić lub wyłączyć. Takie przypadki wymagają weryfikacji ilości i statusu towaru, a nie tylko zamiany numeru w kartotece.
Uruchomienie nowego układu powinno obejmować potwierdzenie oznaczeń w terenie, aktualizacji systemu i dostępności instrukcji. Pierwsza zmiana po wdrożeniu potrzebuje wskazanej osoby do rozwiązywania rozbieżności. Jeżeli pojawi się paleta z dawną lokalizacją, operator powinien wiedzieć, gdzie ją skierować i kto sprawdza jej historię.
Przy wdrożeniu etapowym warto określić granice obszarów już przełączonych i nadal pracujących według starych zasad. Tymczasowe oznaczenia muszą mieć termin usunięcia. Pozostawienie dwóch zestawów adresów bez wyraźnego zakresu obowiązywania zwiększa ryzyko błędów, nawet gdy oba zestawy są osobno czytelne.
Utrzymanie oznakowania jest częścią codziennej pracy
Po wdrożeniu potrzebny jest podział obowiązków. Operator kontroluje stan swojego stanowiska w uzgodnionym zakresie. Lider reaguje na przepełnienia i brak możliwości odłożenia przedmiotu. Osoba odpowiedzialna za standard rozstrzyga zmiany, a wyznaczona służba lub wykonawca odnawia oznaczenia. Brak właściciela naprawy powoduje, że drobne uszkodzenia utrzymują się miesiącami.
Rytm kontroli należy dobrać do ryzyka i intensywności użytkowania. Przykładowo krótki przegląd przy przekazaniu zmiany może obejmować drożność przejść, status materiału i kompletność wyposażenia. Okresowy przegląd lidera powinien oceniać także zgodność zawartości pól z przeznaczeniem. Kontrola techniczna oznaczeń i zabezpieczeń wymaga osobnego zakresu, a dodatkowe sprawdzenie należy przeprowadzić po istotnej zmianie układu lub zdarzeniu.
Kryterium odnowienia powinno być funkcjonalne. Jeżeli granicy nie da się jednoznacznie rozpoznać z miejsca podejmowania decyzji, napis jest nieczytelny albo odspojona taśma tworzy problem użytkowy, potrzebna jest reakcja. Czekanie do planowanego corocznego odświeżenia może być zbyt długie.
W rejestrze usterek wystarczy na początek identyfikator lokalizacji, opis, zdjęcie, właściciel i termin działania. Problemy trzeba jednak rozdzielać według znaczenia. Utrata czytelności krytycznej informacji lub uszkodzenie zabezpieczenia wymaga innego trybu niż kosmetyczne wytarcie fragmentu obrysu.
Powtarzalne przekraczanie granic pola powinno prowadzić do analizy przyczyny. Może wskazywać na błędną pojemność, opóźniony odbiór, zmianę asortymentu albo niezgodny z rzeczywistością harmonogram. Odmalowanie linii nie usunie żadnej z tych przyczyn. Również powiększenie pola powinno wynikać z ponownego przeglądu procesu, a nie z utrwalenia kolejnego odstępstwa.
Zarządzanie zmianą i kontrola wyjątków
Zmiana gabarytu opakowania, typu wózka, trasy zaopatrzenia albo częstotliwości odbioru powinna uruchamiać przegląd odpowiednich stref. Oznaczenia mogą pozostać fizycznie nienaruszone, a jednocześnie przestać odpowiadać rzeczywistej pracy. Dlatego ich aktualność trzeba oceniać również po zmianach organizacyjnych i technologicznych.
Dla czasowego odstępstwa należy wskazać powód, obszar, właściciela, warunki dopuszczenia oraz termin przeglądu. Wyjątek dotyczący organizacji miejsca nie może uchylać wymagań bezpieczeństwa. Po zakończeniu potrzeby tymczasowe oznaczenie trzeba usunąć, a plan przywrócić lub formalnie zaktualizować.
Audyt 5S i skuteczne działania korygujące
Arkusz audytu powinien sprawdzać zachowanie procesu. Pytanie „czy są linie” daje niewiele informacji. Lepsze jest sprawdzenie, czy granice są rozpoznawalne, zawartość zgodna z przeznaczeniem, limity przestrzegane, a reakcja na odstępstwo rzeczywiście działa.
Przykładowa skala punktowa dla jednej lokalizacji
Można zastosować prostą ocenę pięciu kryteriów po 0, 1 lub 2 punkty. Poniższa skala jest propozycją zakładową do kalibracji, a nie wymaganiem prawnym ani uniwersalną normą 5S. W każdym kryterium 2 punkty oznaczają pełną zgodność z opisanym wymaganiem, 1 punkt — częściową zgodność bez naruszenia warunków krytycznych, a 0 punktów — niespełnienie wymagania.
| Kryterium | Warunek uzyskania 2 punktów |
|---|---|
| Identyfikacja | Adres i funkcja są czytelne oraz zgodne z planem |
| Zawartość i status | Każda jednostka jest dopuszczona do strefy i poprawnie zidentyfikowana |
| Ilość i czas | Przestrzegane są limity ilościowe i czasowe właściwe dla lokalizacji |
| Dostęp i granice | Użytkowanie nie narusza wyznaczonych obszarów ani wymaganego dostępu |
| Reakcja i utrzymanie | Właściciel zna sposób działania, a zgłoszone problemy są obsługiwane |
Przykładowy wynik 8 punktów na 10 oznacza 80% możliwej punktacji, lecz nie jest automatycznym potwierdzeniem bezpieczeństwa. Zablokowane wyjście, dostępność zatrzymanej partii do wydania albo uszkodzone zabezpieczenie wymagające wyłączenia powinny uruchamiać osobną ścieżkę reakcji. Wysoki wynik pozostałych pól nie może kompensować takiego zdarzenia.
Listę warunków krytycznych należy uzgodnić dla obszaru z odpowiedzialnymi specjalistami. Audytor powinien umieć rozpoznać sytuację wymagającą natychmiastowego zabezpieczenia i wiedzieć, komu ją przekazać. Termin działania musi wynikać z charakteru problemu; nie można stosować jednej, wygodnej daty do wszystkich usterek.
Porównywalny audyt i sprawdzenie skuteczności naprawy
Warto stosować stały zestaw kryteriów i jasno określony sposób wyboru próby. Kontrola wyłącznie pustych lub najłatwiej dostępnych pól może zawyżać wynik. W próbie powinny znaleźć się miejsca o różnym obciążeniu, a obszary krytyczne należy sprawdzać zgodnie z odrębnie ustalonym zakresem.
Audytorzy powinni okresowo ocenić te same przykłady i uzgodnić interpretację. Jeżeli jedna osoba uznaje częściowo zakryty numer za zgodny, a druga za niezgodny, trend wyników będzie odzwierciedlał zmianę audytora. Pomocne są zdjęcia wzorców i rzeczywistych odstępstw, opisane jednym kryterium oceny.
Zamknięcie działania wymaga sprawdzenia efektu. Zdjęcie pustego przejścia wykonane po usunięciu palety potwierdza usunięcie skutku. Dopiero obserwacja kolejnych dostaw pozwala ocenić, czy rozwiązano przyczynę odkładania w tym miejscu. Rejestr powinien więc rozróżniać zabezpieczenie sytuacji, działanie korygujące i weryfikację skuteczności.
Jak mierzyć wpływ oznakowania 5S na wyniki procesu
Ocena powinna obejmować zarówno zgodność ze standardem, jak i wpływ na pracę. Wysoka punktacja audytu nie wystarczy, jeśli pracownicy nadal szukają narzędzi, a bufor regularnie blokuje transport. Z drugiej strony pojedyncze zdjęcie nieporządku nie pokazuje częstotliwości ani przyczyny zjawiska.
Przed wdrożeniem należy zebrać dane wyjściowe w reprezentatywnym okresie. Po wdrożeniu trzeba zachować porównywalny sposób obserwacji, uwzględniając wolumen, zmianowość i strukturę asortymentu. Poniższe mierniki można dopasować do obszaru zamiast stosować wszystkie jednocześnie.
| Miernik | Sposób oceny | Co pomaga rozpoznać |
|---|---|---|
| Czas znalezienia wyposażenia | Mediana i dłuższe czasy z porównywalnych zadań | Czy adresy i zasady zwrotu działają |
| Zgodność zajętych lokalizacji | Odsetek sprawdzonych miejsc z właściwą zawartością | Czy funkcje pól są respektowane |
| Przepełnienia bufora | Liczba zdarzeń i łączny czas przekroczeń | Czy pojemność i odbiór odpowiadają procesowi |
| Wiek materiału | Najstarsza jednostka i udział ponad limitem czasu | Czy nie powstaje ukryty zapas |
| Błędne odłożenia lub wydania | Zdarzenia odniesione np. do 1000 operacji | Czy identyfikacja ogranicza pomyłki |
| Nieczytelne oznaczenia | Udział niespełniający kryterium w stałej próbie | Czy utrzymanie nadąża za zużyciem |
| Zamknięcie usterek | Czas reakcji i udział usterek przeterminowanych | Czy odpowiedzialność jest skuteczna |
Przy pomiarze zgodności trzeba zapisać definicję wyniku. Jeżeli audyt ma oceniać cały standard pola, poprawny adres nie może kompensować błędnego statusu, przekroczonego limitu lub nieuprawnionej zawartości. Kryteria muszą być jednak znane przed kontrolą i jednakowo rozumiane przez audytorów.
Wskaźniki bezpieczeństwa należy interpretować ostrożnie. Spadek liczby zgłoszonych sytuacji potencjalnie wypadkowych może oznaczać poprawę, ale również mniejszą gotowość do zgłaszania. Warto zestawiać zgłoszenia z obserwacją przejść, kolizji, uszkodzeń oraz rzeczywistego sposobu korzystania z przestrzeni. Nie należy nagradzać samego braku zgłoszeń.
Do oceny ekonomicznej można wykorzystać zmierzony czas poszukiwania i dodatkowego transportu, liczbę pomyłek, koszty napraw infrastruktury oraz utrzymania oznaczeń. Odzyskane minuty są potencjałem operacyjnym; stają się oszczędnością finansową dopiero wtedy, gdy przekładają się na konkretny wynik, np. mniejszą liczbę nadgodzin lub większą liczbę wykonanych zadań.
Pomiar przed i po wymaga porównywalnej próby
Przy ocenie czasu poszukiwania warto zdefiniować początek i koniec pomiaru. Może nim być moment zgłoszenia potrzeby oraz chwila odnalezienia właściwego, dostępnego do użycia narzędzia. Pomiar zakończony po znalezieniu uszkodzonego egzemplarza nie pokazuje skuteczności organizacji stanowiska.
Należy porównywać podobne zadania, pory i warunki obciążenia. Średnia może ukrywać pojedyncze bardzo długie poszukiwania, dlatego przydatna jest również mediana i analiza najdłuższych przypadków. Gdy równocześnie zmieniono obsadę, układ maszyn lub system zaopatrzenia, nie należy przypisywać całego efektu samemu oznakowaniu.
Przykład rachunkowy: skrócenie czasu odszukania wyposażenia z 60 do 20 sekund przy 90 porównywalnych pobraniach daje 3600 sekund, czyli godzinę mniej na poszukiwania w badanym okresie. Są to dane modelowe, nie wynik realizacji Liniowo. W praktyce najpierw trzeba potwierdzić czasy i częstość pobrań, a następnie ustalić, czy odzyskany czas rzeczywiście poprawia przepustowość lub ogranicza koszty.
Podobnie liczbę błędnych odłożeń należy odnieść do liczby operacji. Spadek z 10 do 6 błędów przy jednoczesnym zmniejszeniu liczby ruchów z 2000 do 1000 oznacza wzrost wskaźnika z 5 do 6 błędów na 1000 operacji. Porównanie samych liczb bezwzględnych prowadziłoby do błędnego wniosku o poprawie.
Dobierz wskaźniki do celu wdrożenia
Jeżeli celem jest ograniczenie blokowania transportu, należy mierzyć liczbę i czas takich sytuacji. Gdy problemem są pomyłki jakościowe, potrzebny jest nadzór nad statusem i wydaniami materiału. Dla wyposażenia wspólnego bardziej użyteczna będzie dostępność sprawnego zestawu niż liczba metrów odmalowanych linii.
Do krótkiego przeglądu kierowniczego wystarczą zwykle wybrane mierniki procesu, stan działań i najważniejsze odchylenia. Każdy wynik powinien mieć właściciela, częstotliwość przeglądu i uzgodnioną reakcję. Wskaźnik, którego nikt nie wykorzystuje do decyzji, staje się dodatkowym obowiązkiem administracyjnym.
Koszt całego cyklu użytkowania oznakowania
Porównując warianty, warto uwzględnić projekt, przygotowanie podłoża, wykonanie, planowane naprawy, reorganizację i usunięcie oznaczeń. Do tego dochodzi koszt organizacji dostępu do powierzchni: przeniesienia zapasu, uruchomienia tras zastępczych lub pracy w uzgodnionym oknie. Cena jednostkowa malowania opisuje tylko część takiego rachunku.
Poniższy przykład jest modelem rachunkowym, a nie cennikiem Liniowo ani prognozą trwałości konkretnego materiału. Załóżmy ten sam zakres i trzyletni okres oceny. Wariant A kosztuje początkowo 18 000 zł, a w przyjętym scenariuszu wymaga trzech interwencji po 6000 zł. Łączny koszt wynosi 36 000 zł. Wariant B kosztuje początkowo 27 000 zł i wymaga jednej interwencji za 4000 zł, czyli łącznie 31 000 zł. Liczba interwencji musi wynikać z danych lub jasno opisanych założeń.
W tym scenariuszu wyższy nakład początkowy daje niższy koszt w całym okresie. Jeśli jednak wariant A wymagałby tylko jednej interwencji, kosztowałby 24 000 zł i porównanie wyglądałoby inaczej. Dlatego w analizie warto zmieniać założenia dotyczące trwałości i częstotliwości reorganizacji. Niepewność tych parametrów może mieć większe znaczenie niż niewielka różnica ceny wykonania.
Koszty obu wariantów należy liczyć w ten sam sposób: dla tego samego zakresu, okresu i zasad uwzględniania podatku. W bardziej szczegółowej analizie trzeba również uwzględnić moment ponoszenia wydatków i wartość pozostałą na koniec okresu. Proste sumowanie jest użyteczne jako wstępne porównanie, o ile jego ograniczenia są widoczne.
Utracony czas produkcji należy wyceniać ostrożnie. Czas zamknięcia strefy nie zawsze oznacza zatrzymanie wąskiego gardła, a zatrzymanie stanowiska nie zawsze powoduje utratę sprzedaży. Do rachunku powinien trafić rzeczywisty skutek ekonomiczny, potwierdzony przez właściciela procesu. Nie należy jednocześnie liczyć tej samej straty jako przestoju, utraconej produkcji i utraconego przychodu.
W przypadku odbojów i barier rachunek może obejmować przeglądy, wymianę elementów po zdarzeniach oraz ewentualne naprawy mocowania i podłoża. Porównanie kosztów jest zasadne dopiero między rozwiązaniami spełniającymi wymagania ochronne dla danego zastosowania. Niska cena nie kompensuje niewłaściwych parametrów systemu.
Przykład modelowy uporządkowania obszaru przy linii
Rozważmy obszar, w którym surowiec, półprodukt i puste pojemniki odkładano w jednym dużym polu obok linii. Wózek narzędziowy parkował przy najbliższym wolnym słupie, a palety zatrzymane przez jakość oznaczano kartką. W szczycie pracy materiał pojawiał się również poza obrysem. To scenariusz ilustracyjny, służący pokazaniu decyzji projektowych.
Pierwszym krokiem jest rozdzielenie przyczyn. Nadmiar półproduktu może wynikać z opóźnionego odbioru, puste pojemniki z braku regularnej trasy zwrotnej, a szukanie wózka z braku miejsca powrotu. Jedna akcja malowania nie usuwa wszystkich tych problemów. Dla każdego strumienia trzeba ustalić osobną regułę obsługi.
Po selekcji wyposażenia zespół wydziela miejsce materiału wejściowego, bufor po operacji, punkt pustych opakowań i parking wózka. Status jakościowy jest obsługiwany w określonej lokalizacji wraz z blokadą wydania w przyjętym systemie. Przed utrwaleniem oznaczeń sprawdza się pobranie materiału, wymianę pojemników, dojazd transportu i dostęp do urządzeń.
Dla bufora ustala się limit oraz wcześniejszy próg reakcji. Puste opakowania są odbierane według uzgodnionego rytmu, a ich maksymalna ilość wynika z tego cyklu. Wózek otrzymuje numer, miejsce powrotu i sposób wskazania aktualnego użytkownika. Każda z tych zmian ma właściciela.
Jeżeli w pobliżu znajduje się słup narażony na kontakt z pojazdem, należy osobno ocenić potrzebę i parametry odbojnicy. Zabezpieczenie nie może zmniejszyć przestrzeni manewrowej tak, aby pogorszyć dojazd do nowego bufora. Projekt oznaczeń i ochrony infrastruktury trzeba zatem sprawdzić jako jeden układ.
Po uruchomieniu obserwuje się czas poszukiwania wózka, liczbę przepełnień oraz poprawność identyfikacji partii. Gdy przepełnienia nadal występują, analizuje się odbiór i tempo procesu. Jeśli wózek nie wraca, sprawdza się wygodę lokalizacji oraz wykonalność zasad. O skuteczności wdrożenia decyduje usunięcie przyczyn powtarzalnych odstępstw.
Najczęstsze błędy przy organizowaniu stref
Pierwszym jest znakowanie bez usunięcia zbędnych przedmiotów. Drugim — tworzenie pól bez limitów i właścicieli. Kolejnym problemem bywa nadmiar komunikatów: kilka warstw linii, sprzeczne strzałki, przypadkowe kolory i nieczytelne opisy. Taki układ zwiększa wysiłek interpretacji zamiast go zmniejszać.
Często spotykanym błędem projektowym jest także uznawanie każdej wolnej powierzchni za możliwe miejsce składowania. Przestrzeń może być potrzebna do manewru, obsługi, ewakuacji, dostępu serwisowego lub zachowania widoczności. Zanim otrzyma nowe przeznaczenie, trzeba zweryfikować wszystkie te funkcje.
W utrzymaniu standardu przeszkadzają natomiast bezterminowe wyjątki. Pole „tymczasowe” powinno mieć określoną funkcję, właściciela i datę przeglądu lub likwidacji. Bez tego zakład stopniowo buduje drugi, nieformalny układ przestrzeni. Podobny efekt daje odnawianie starych oznaczeń bez sprawdzenia, czy nadal odpowiadają aktualnemu procesowi.
Należy również unikać obietnicy, że samo oznakowanie wyeliminuje wypadki, pomyłki lub problemy jakościowe. Jego skuteczność zależy od organizacji ruchu, zabezpieczeń technicznych, przeszkolenia, nadzoru i reagowania na odchylenia. Właśnie dlatego projekt powinien obejmować zasady użytkowania od pierwszego dnia.
Kiedy oznakowanie wymaga ponownego zaprojektowania
Odnowienie oznaczeń jest właściwe wtedy, gdy ich funkcja i położenie nadal odpowiadają procesowi, a problemem jest zużycie. Ponowny projekt jest potrzebny, gdy zmieniły się gabaryty ładunków, sposób zaopatrzenia, organizacja ruchu lub liczba obsługiwanych operacji. Wówczas odtworzenie starego układu może utrwalić ograniczenie, które powinno zostać usunięte.
Sygnałem do przeglądu jest również stałe korzystanie z wyjątków: dodatkowy pojemnik obok pola, codzienne zajmowanie miejsca zastępczego czy omijanie wyznaczonego parkingu sprzętu. Jeśli odstępstwo staje się częścią zwykłej pracy, standard wymaga porównania z rzeczywistym zapotrzebowaniem.
Jak przygotować zakres prac z Liniowo
Do rozmowy o wdrożeniu warto przygotować aktualny plan hali, zdjęcia problematycznych miejsc, rodzaje jednostek ładunkowych i pojazdów, przyjęte zasady kolorystyki oraz informacje o posadzce. Przydadzą się też godziny dostępności obszaru i lista zmian planowanych w najbliższym czasie. Pozwala to odróżnić układ docelowy od rozwiązania wymagającego późniejszej korekty.
Zakres należy określać przez funkcje: pola paletowe z adresami, bufory z limitami, stanowiska z miejscami wejścia i wyjścia materiału, lokalizacje narzędzi, odpady, kwarantannę oraz parkingi wyposażenia. W ten sposób łatwiej ustalić, gdzie potrzebne są linie, gdzie tablice, a gdzie ochrona mechaniczna.
Oznakowanie 5S w ofercie Liniowo można połączyć z projektowaniem, oznakowaniem poziomym i pionowym oraz zabezpieczeniem infrastruktury. W zapytaniu warto uwzględnić również usunięcie starych oznaczeń, warunki odbioru i sposób późniejszego odświeżania. Dzięki temu wykonanie odpowiada pełnemu cyklowi użytkowania przestrzeni.
Chcesz uporządkować magazyn lub halę produkcyjną? Skontaktuj się z Liniowo i przekaż plan albo zdjęcia obiektu. Punktem wyjścia do oznakowania powinien być uzgodniony standard: co ma swoje miejsce, jakie są granice dopuszczalnego stanu i kto reaguje, gdy zostają przekroczone. To właśnie te ustalenia sprawiają, że oznakowanie pozostaje użyteczne także po zakończeniu wdrożenia.
Źródła merytoryczne
[1] US EPA — Lean Thinking and Methods 5S. Opis metody i jej pięciu etapów.
[2] Rozporządzenie w sprawie ogólnych przepisów bezpieczeństwa i higieny pracy — tekst jednolity, Dz.U. z 2003 r. Nr 169, poz. 1650 ze zmianami; w szczególności załącznik nr 1, § 12–13. Odwołanie dotyczy zasad oznaczania przeszkód, miejsc niebezpiecznych i dróg.
[3] HSE — Protecting structures. Materiał pomocniczy dotyczący analizy ryzyka uderzeń w infrastrukturę; nie jest polską podstawą prawną.
[4] HSE — Separating pedestrians and vehicles. Materiał pomocniczy dotyczący rozdzielania ruchu i organizacji przejść.
[5] Sika — Sikafloor 530. Przykład dokumentacji systemu posadzkowego opisującej przygotowanie podłoża i warunki aplikacji. Nie stanowi rekomendacji tego produktu do wszystkich oznaczeń 5S; wiążące dla wykonania są dane faktycznie wybranego systemu.
[6] BSI — PAS 13 2017. Publiczny opis zakresu dokumentu dotyczącego barier w środowisku pracy i badania odporności na uderzenie. Nie jest instrukcją montażu ani samodzielną podstawą doboru konkretnej odbojnicy.
[7] Hilti Polska — Mocowanie płyt podstawy. Materiał techniczny wskazujący parametry uwzględniane przy projektowaniu zakotwienia. Nie stanowi doboru konkretnego systemu dla opisanego obiektu.
[8] John D. C. Little — Little’s Law as Viewed on Its 50th Anniversary, Operations Research 59(3), 2011, s. 536–549, DOI: 10.1287/opre.1110.0940. Źródło zależności między średnim zapasem, tempem przepływu i czasem pobytu; nie jest instrukcją doboru maksymalnej pojemności bufora.
[9] GS1 — Logistic Label Guideline. Zasady identyfikacji jednostek logistycznych i rola SSCC. Opis powiązania lokalizacji, statusów oraz kontroli operacji w artykule jest propozycją organizacyjną wymagającą dopasowania do systemu zakładu.
Planujesz oznakowanie hali albo parkingu? Przygotujemy audyt i wycenę.
Zapytaj o wycenę